Sektör Haberleri
Ana sayfa / Haberler / Sektör Haberleri / Dövme Rotor Mili Kılavuzu: Tane Yapısı, Proses Adımları ve Seçim İpuçları
 Ana sayfa / Haberler / Sektör Haberleri / Dövme Rotor Mili Kılavuzu: Tane Yapısı, Proses Adımları ve Seçim İpuçları
Sektör Haberleri
Dövme Rotor Mili Kılavuzu: Tane Yapısı, Proses Adımları ve Seçim İpuçları
2026-09-04
Bir jeneratör rotor şaftı neredeyse hiçbir zaman uyarı vermeden arıza yapmaz, ancak bir sökme raporu geldiğinde, temel neden genellikle dövme aşamasında alınan kararlara kadar uzanır: hiçbir zaman kapanmayan iç gözeneklilik, kademeli bir omuzda dilimlenen tane akışı veya çekirdeği zayıf bırakırken yüzeyi sertleştiren bir ısıl işlem döngüsü. Bunlar tam olarak, uygun şekilde dövülmüş bir rotor milinin önlemek üzere tasarlandığı arızalardır.
Bu kılavuz, dövme rotor milinin ne olduğunu, dövme işleminin neden dönen parçalar için döküm ve çubuk stoğundan daha iyi performans gösterdiğini, ısıtılmış kütükten dengeli montaja kadar sıranın nasıl ilerlediğini ve bir alıcının bir siparişi imzalamadan önce hangi spesifikasyonları kilitlemesi gerektiğini açıklamaktadır.
Dövme Rotor Mili Nedir ve Nerede Çalışır?
Rotor mili, bir elektrik makinesinin dönen omurgasıdır. Bir motorun veya jeneratörün lamine çekirdeğini veya alan sargısını taşır, muylu yataklarında döner ve bükülme yüklerine, eksenel itme kuvvetine ve tekrarlanan termal döngülere direnirken tam tork iletir. Bu gerilimler hizmet ömrü boyunca milyonlarca kez tersine döndüğü için, malzemenin iç kalitesi yüzey kalitesi kadar önemlidir.
Dövme bir rotor şaftı, ağır basınç altında, bir çekiç veya pres üzerinde ısıtılmış çelikten şekillendirilen bir şafttır, böylece metal tanecikler rastgele oluşmak yerine çalışma gerilimleriyle hizalanır. Tipik uygulamalar şunları içerir:
- Elektrik santralleri için hidroelektrik jeneratör şaftları ve dikey türbin şaftları
- Buhar ve gaz türbin setleri için rotorlar ve miller
- Endüstriyel motorlar, kompresörler, fanlar ve santrifüjler için miller
- Elektrikli araçlarda, ray tahriklerinde ve yüksek hızlı iş millerinde cer motoru milleri
Boyut aralığı geniştir. Bir cer motoru şaftı birkaç kilogram ağırlığında olabilirken, büyük bir hidroelektrik seti için dövme bir şaft yüz tonu aşabilir; bu nedenle dövme atölyeleri ekipmanlarını parti boyutundan ziyade çekiç tonajına göre ölçeklendirir.
 Hidroelektrik Jeneratör Şaftı Dövmeleri Hidro türbin jeneratör setleri için büyük dövme şaftlar, 35CrMo, 45# veya 16Mn seçenekleriyle mevcuttur ve ağırlığı 10000 kg'a kadardır. Makale, dövme şaftların yüz tonu geçebileceğini belirtiyor; dolayısıyla bu ürün, dövme atölyelerinin bu boyutlara göre nasıl ölçeklendiğini gösteriyor. Ürünü Görüntüle →
Tahıl Akışı ve İç Sağlamlık Konusunda Dövme Neden Kazanıyor?
Üç mekanizma dövme rotor miline avantaj sağlar. İlk olarak, sıcak işlem, döküm halindeki tane yapısını iyileştirir ve dövmehanenin kritik şaftlar için genellikle en az üçe bir olmak üzere yeterli bir indirgeme oranı uygulaması koşuluyla, bir külçede normal olan büzülme gözenekliliğini ve mikro boşlukları kapatır. İkincisi, uzun taneler şaftın dış hatlarını takip eden bir akış modeli oluşturur, böylece gerilim basamaklarda, şeritlerde ve kama yuvalarında daha az yoğunlaşır. Üçüncüsü, dövme, alaşım elementlerini ve kalıntıları daha eşit bir şekilde dağıtır, bu da ısıl işlem sonuçlarını tüm kesit boyunca stabilize eder.
Üretim yoluna göre bağıl yorulma mukavemeti, dövme şaft 100'e endekslenmiştir
Tablo, su verilmiş ve temperlenmiş bir dövme şaftın yorulma mukavemetini 100'de indeksler ve diğer yaygın üretim yollarını karşılaştırır. İşlenmiş çubuk stoğu saygın bir performans sergiliyor çünkü haddelenmiş çubuk zaten bir miktar yönlü çalışma taşıyor, ancak bir omuz veya oluktaki her işleme kesimi, rotorların en fazla gerilime maruz kaldığı yerde tahılı kesiyor. Dökümler, alaşımın kendisindeki herhangi bir zayıflıktan ziyade esas olarak iç büzülme ve daha kaba tane yapısı nedeniyle daha alt sıralarda yer alır. Kum dökümleri hassas dökümlerin ardından gelir çünkü daha yavaş soğutma kusurlar üzerinde daha az kontrol sağlar. Milyonlarca bükme ve burulma döngüsüne maruz kalan bir parça için dövme rota normalde varsayılan seçimdir. Yüzey durumu ve ısıl işlem hala bu rakamları değiştiriyor; bu nedenle tabloyu belirli bir tasarımın garantisi olarak değil, rotaların sıralaması olarak okuyun.
Dövme Rotor Mili Adım Adım Nasıl Yapılır?
Aşağıdaki rota tipik bir alaşımlı çelik şaftı tanımlamaktadır ve her aşama belirli bir riski ortadan kaldırmak için mevcuttur.
- Malzeme seçimi: Temiz çelik, tanımlanmış bir kaliteye ve erime uygulamasına göre satın alınır ve ısı numarası izlenebilirliği test raporuna aktarılır.
- Fırın ısıtması: külçe veya kütük kabaca 1150 ila 1250 santigrat dereceye kadar ıslatılır, böylece tüm bölüm dövme sıcaklığına eşit şekilde ulaşır.
- Sıcak dövme: Stok, planlanan redüksiyona ulaşılıncaya kadar çekiç veya pres altında çekilir ve altüst edilir ve içi boş miller bir mandrel üzerinde delinir ve genişletilir.
- Isıl işlem: normalleştirme veya su verme ve temperleme, aynı ısıdan kesilen test kuponlarında doğrulanan mukavemet ve tokluk kombinasyonunu belirler.
- Kaba işleme: Muayene ve son montaj için pay bırakılarak şaft net profile yakın bir hale getirilir.
- Muayene: ultrasonik test, tüm gövdeyi iç süreksizlikler açısından tarar ve manyetik parçacık testi, işlenmiş yüzeylerde çatlak olup olmadığını kontrol eder.
- Son işleme ve taşlama: muylular, conta yuvaları ve bağlantı yüzeyleri, rulman bağlantılarında genellikle IT6 sınıfı olan son toleransa kadar taşlanmıştır.
- Dengeleme ve dokümantasyon: Rotor, kararlaştırılan seviyeye göre dengelenir ve eksiksiz test ve boyut kayıtları ile birlikte gönderilir.
Isıl İşlem ve Muayene
Isıl işlem, şaftın mekanik özelliklerini kazandığı yerdir ve dövme ile aynı ilgiyi hak eder. Normalleştirme daha küçük bölümlere ve daha basit gerilim durumlarına uygundur; su verme ve temperleme ise büyük çaplı millerin ihtiyaç duyduğu derin, eşit mukavemeti sağlar. Sade bir dil tazelemesi istiyorsanız, genel bakışımız metal ısıl işleminin temelleri normalleştirme, söndürme, temperleme ve tavlama süreçlerini pratik terimlerle anlatır.
İşleme Ödeneği Mil Çapıyla Neden Büyür?
Açık kalıp şaftı dövmeleri için mm cinsinden tipik işleme toleransı
Tablo, son işlemeden önce açık kalıp mili dövmesi için tipik çap payını göstermektedir. Ödenek çapla birlikte büyür, çünkü açık kalıp toleransları boyuta göre ölçeklenir, daha kalın bölümler söndürme ve temperleme sırasında daha fazla bozulur ve ultrasonik taramanın güvenilir bir şekilde okunması için temiz işlenmiş bir yüzeye ihtiyacı vardır. Her milimetrelik pay, daha sonra kesilmesi gereken metaldir, bu nedenle büyük boyutlu dövme, işleme saatlerini ve teslim süresini sessizce artırır. Net şekle yakın dövme yapan ve aynı zamanda muayene ve ısıl işlem hareketi için yeterli stok bırakan bir tedarikçi, biraz daha yüksek dövme fiyatıyla bile genellikle daha ekonomik bir seçimdir. Alıcılar tahsisat rakamını bir teklifin içinde keşfetmek yerine, çizim incelemesi sırasında belirtmeli.
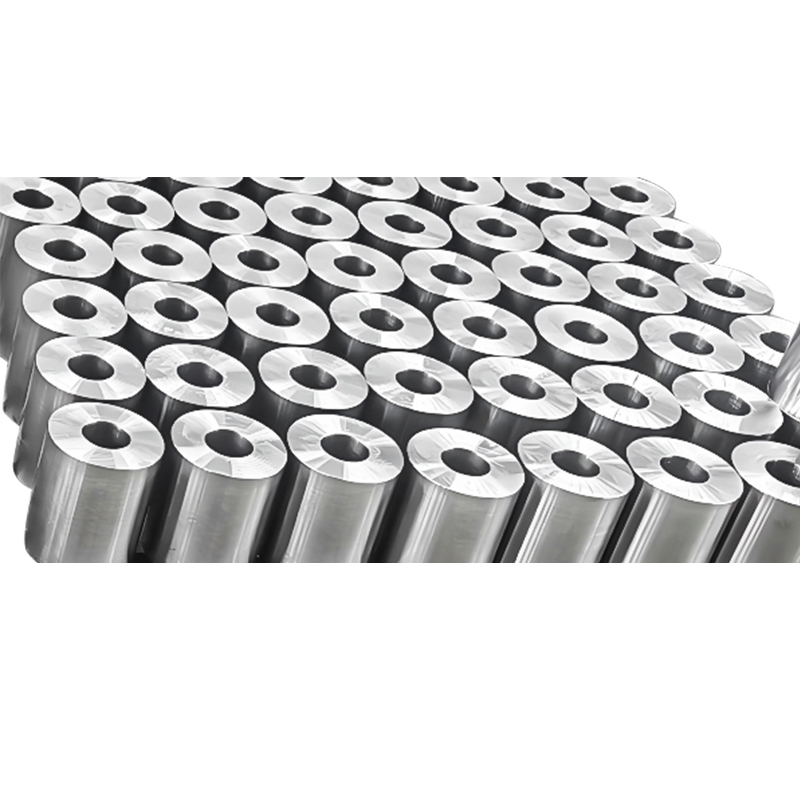
 Derin Delik Mil Dövmeleri Besleme makinesi iletimi için derin delikli, 420–755 mm çapında C45'ten yapılmış flanşlı miller. İşleme payı ve net şekle yakın dövme ile ilgili çevredeki tartışmalar delik ve flanş geometrisini burada özellikle önemli kılmaktadır. Ürünü Görüntüle →
Dövme Şaft, Döküm veya İşlenmiş Çubuk Stoku
Dövme, her rotor için otomatik olarak doğru cevap değildir ve dürüst bir karşılaştırma, alıcıların parayı önemli olduğu yerde harcamasına yardımcı olur. Aşağıdaki radar grafiği, dönen parçalar için önemli olan altı faktöre göre üç ortak rotayı derecelendirmektedir.
Altı seçim faktörüne göre rotor milleri için rota karşılaştırması
Dövme ve ısıl işlem görmüş Haddelenmiş çubuktan işlenmiş Döküm
Her eksen merkezde 0'dan dış halkada 10'a kadar uzanır ve üç çokgen ortak rotaların nasıl farklılaştığını gösterir. Dövme şaftlar yorulma mukavemeti, sağlamlık ve iç sağlamlığa yol açar; bu da tam olarak yüksek gerilime maruz kalan bir rotorun ihtiyaç duyduğu profildir. Dökümler, çekicin üretemeyeceği karmaşık iç geçişlere ve dış şekillere ulaştıkları ve orta hacimlerde ekonomik kaldıkları için tasarım esnekliği açısından en iyi puanı alır. İşlenmiş çubuk stoğu, küçük çaplı şaftlar için teslim süresi ve maliyet verimliliği açısından avantajlıdır, çünkü malzeme rafta kalır ve herhangi bir dövme veya işleme aşamasına gerek kalmaz. Zayıf yönler uç noktalarda ortaya çıkıyor: çubuk stoku büyük bir çap veya işlenmiş bir çekirdek sağlayamıyor ve dökümler yüksek çevrimli yorulma hizmetinde zorlanıyor. Pragmatik bir kural, bükülme ve burulma gerilimleri yüksek olduğunda dövme yapmak, geometri hakim olduğunda döküm yapmak ve çap ve görev mütevazı olduğunda çubuktan işleme yapmaktır.
Alıcıların Sipariş Vermeden Önce Neleri Belirtmesi Gerekir?
Dövme şaftlarla ilgili anlaşmazlıkların çoğu, hiçbir zaman yazıya geçirilmemiş spesifikasyonlara dayanmaktadır. Aşağıdaki tablo maliyet, teslim süresi ve hizmet ömrünü belirleyen sipariş ayrıntılarını toplamaktadır.
| Şartname | Neden önemli? | Pratik rehberlik |
|---|---|---|
| Çelik kalitesi ve erime uygulaması | Mukavemet, sağlamlık ve işlenebilirlik açısından tavanı belirliyor | 42CrMo4 veya 34CrNiMo6 gibi alaşımlı çelikler çoğu güç rotoruna ve endüstriyel rotora uygundur; paslanmaz kaliteler ise korozif görevlere hizmet eder |
| Mekanik özellik sınırları | Akma, çekme, uzama ve darbe enerjisinin kabulünü tanımlar | Teğetsel ve boylamsal sonuçlar farklı olduğundan değerleri ve test yönünü belirtin |
| Isıl işlem yolu | Bölüm boyunca güç derinliğini kontrol eder | Büyük çaplar için su verme ve temperleme yapın ve raporda gerçek temperleme sıcaklığını isteyin |
| Ultrasonik kabul sınıfı | İşleme sonrasında iç kusur anlaşmazlıklarını önler | Üretim başlamadan önce sınıf ve tarama zamanlamasını kabul edin |
| İşleme payı ve uyumlar | Bitirme maliyetini ve rulman uyum kalitesini belirler | Çizim incelemesinde ödenekleri onaylayın ve uyumların kritik olduğu yer günlüklerini belirtin |
| Dengeleme notu | Titreşimi ve rulman ömrünü hızlı bir şekilde yönetir | Yüksek hızlı rotorlar genellikle genel endüstriyel makinelerden daha sıkı bir kaliteye ihtiyaç duyar |
Miktar, kimya ile aynı incelemeyi hak eder çünkü sabit maliyetler küçük siparişlere hakimdir. Aşağıdaki eğri, parti büyüklüğü arttıkça dövme şaftın birim fiyatının tipik olarak nasıl davrandığını göstermektedir.
Dövme şaft siparişleri için miktara karşı gösterge birim maliyet endeksi
Eğri, tek parçanın 100 olarak ayarlandığı, sipariş miktarına göre çizilen bir dövme rotor şaftı partisi için gösterge niteliğinde bir maliyet endeksidir. İlk parçada kurulum, takım hazırlığı, test kuponları ve tam belgeler bulunur, bu nedenle fiyata hakimdir. On parça halinde bu sabit maliyetler partiye yayılır ve endeks kabaca 62'ye düşer. Alıcılar bu davranışı iki şekilde kullanabilirler: daha iyi bir fiyat aralığına ulaşmak için kopya yedek parçaları tek bir sürüm siparişinde birleştirmek veya stok tutmanın indirimden daha pahalıya mal olacağı tek bir kritik şaft için daha yüksek bir birim fiyatı kabul etmek. Ayrıca, tek parça ve yirmi parça için verilen tekliflerin neden hiçbir zaman doğrudan karşılaştırılabilir olmadığını ve neden bir tedarikçiden taahhütte bulunmadan önce iki veya üç adetlik fiyat belirlemesinin istenmeye değer olduğunu da açıklıyor.
Entegre Dövme Ortağıyla Çalışmak
Şartname sonucun yarısına karar verir ve tedarikçi diğer yarısına karar verir. Dövme, ısıl işlem, muayene ve işlemeyi tek bir çatı altında tutan bir atölye arayın; çünkü farklı satıcılar arasındaki her devir, nakliyeyi, kuyruk süresini ve sorumluluğun bulanıklaştığı bir yeri artırır. Jiangsu'daki fabrikamız aynı 55 dönümlük alanda 3, 5 ve 15 tonluk elektro-hidrolik çekiçler, 1 m ve 1,5 m halka haddeleme makineleri, gaz yakıtlı ısıtma fırınları, söndürme tankları, indüksiyon sertleştirme ekipmanı ve işleme merkezleri çalıştırıyor; böylece bir şaft, kontrolümüz dışına çıkmadan kütükten dengeli, denetlenen bileşene geçebilir.
Bu entegrasyon en çok katalog boyutlarının dışındaki şaftlar için önemlidir. Bir rotorun alışılmışın dışında bir çapa, flanşlı bir uca veya delikli bir merkeze ihtiyaç duyduğu durumlarda, rutin olarak bu işlemleri yapan bir tedarikçi standart dışı özelleştirilmiş dövmeler yeniden tasarlamaya zorlamak yerine çizimden alıntı yapabilir. Dişli milleri, jeneratör milleri ve derin delikli millerin tümü aynı prensibi takip eder: görevi tanımlayın, üretim rotasını seçin ve her aşamayı vaatler yerine kayıtlarla doğrulayın.
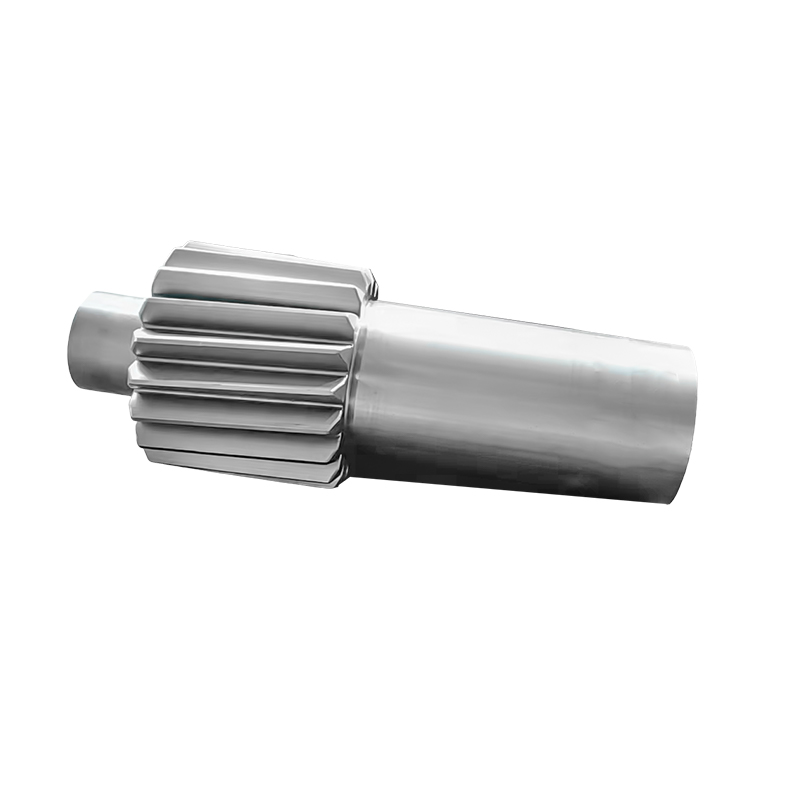
 Dişli Mili Dövmeleri Liman vinçleri ve güverte makineleri için 30 mm ila 3200 mm çapında, 22Cr-13Ni-5Mn-N veya 316'dan yüksek mukavemetli dövme dişli milleri. Makale, bu ürünün özelleştirilebilir ekipman uyarlamasıyla eşleşen, çizimlerden alıntılanan standart dışı dövmeleri vurgulamaktadır. Ürünü Görüntüle →




Haberler
Hemen Bize Mesaj Gönderin!
-
Mobil Terminal
-
Hızlı Bağlantılar
Ürünler Hakkımızda Ekipman ve Kapasite Kalite Haberler Bize Ulaşın -
Ürün Kategorisi
Elektrik Gücü Enerji Dövmeleri Gemi ve Liman Makinaları Dövmeleri Madencilik ve Metalurji Dövmeleri Gıda ve Yem Makineleri Dövmeleri Petrokimya Endüstrisi Dövmeleri Kaynak İmalatı ÖZELLEŞTİRİLMİŞ PARÇALAR -
Bize Ulaşın
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Yolu, Ekonomik Kalkınma Parkı, Dafeng Bölgesi, Yancheng Şehri, Jiangsu, Çin
Telif hakkı © 2025 Yancheng ACE Machinery Co., Ltd. Tüm Hakları Saklıdır.
Çin açık kalıp dövme üreticisi
özel hassas dövme tedarikçisi