Nükleer Santral Boru Nozulu Dövmeleri


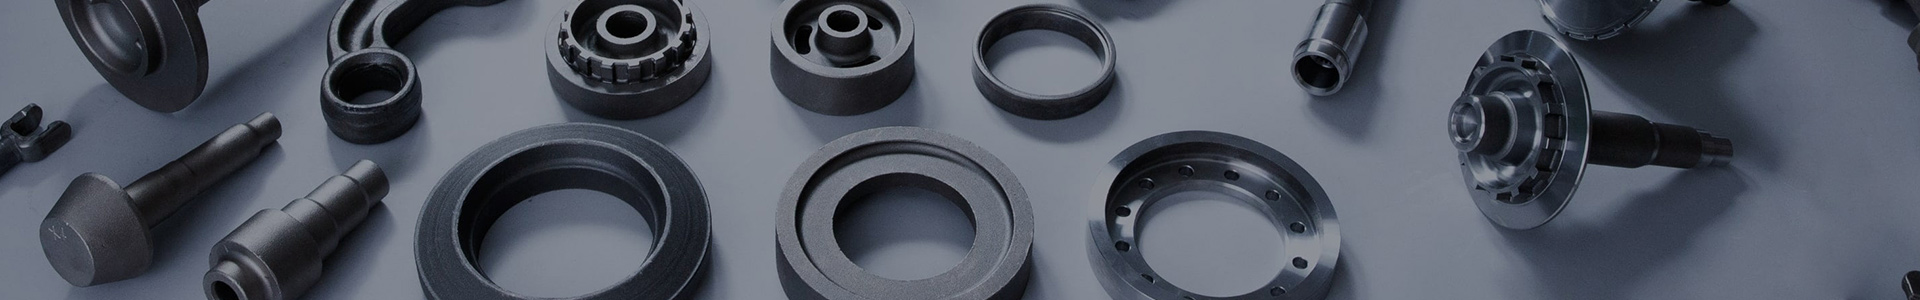
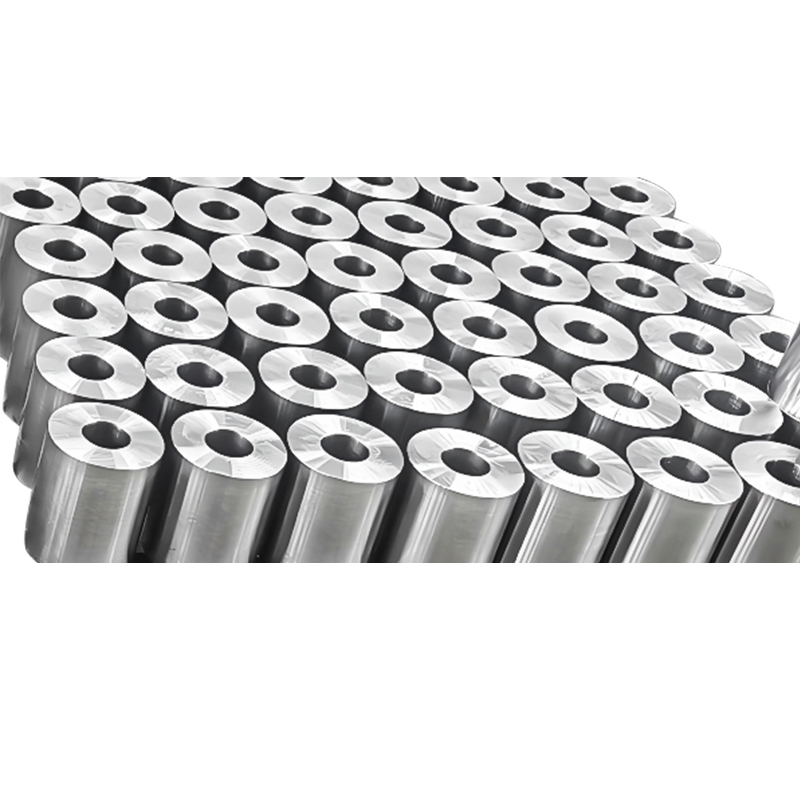

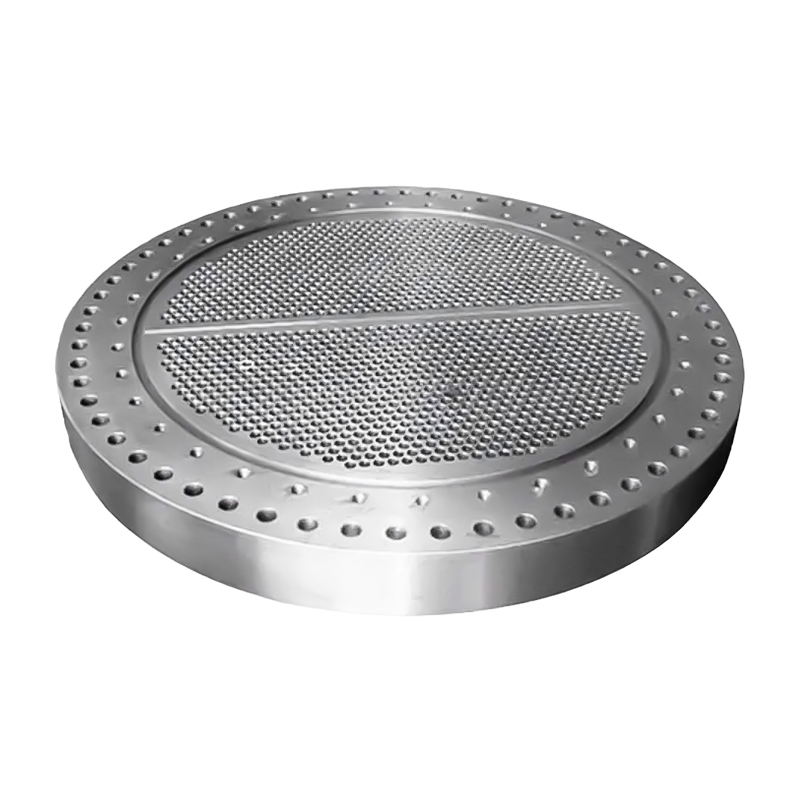
Nükleer güç dövmeleri, nükleer güç ekipmanlarında gücün desteklenmesinde ve iletilmesinde rol oynar. Kaliteyi sağlamak için üretim süreci boyunca sıkı kontrol uygulanır. Tam döngülü teknik destek sağlanır. Avantajları, nükleer enerji tesislerinin istikrarlı bir şekilde çalışmasını garanti eden yüksek güvenlik ve güçlü güvenilirlikte yatmaktadır.
ACE Group ağır sanayi üretiminde uzmanlaşmış kapsamlı bir kurumsal grup olarak faaliyet gösteren, Çin Nükleer Güç Dövmeleri Üreticiler ve Nükleer Güç Dövmeleri Fabrika. Faaliyetleri, tahrikli ve serbest dolaşımlı ağır zincirlerin dövme, ısıl işlem, hassas mekanik işleme, kaynaklı yapılar ve boya üretimini kapsamaktadır. Bu entegre yapı, makine mühendisliği endüstrisinin temel üretim süreçlerini kapsayarak teknolojik gücü büyük ölçekli üretim kapasiteleriyle birleştirir.
Ana bağlı şirketlerin detayları:
Jiangsu ACE Energy Technology Co., Ltd.: Grubun ana üretim üssü, Kasım 2025'te resmi olarak faaliyete geçmiştir. 55 dönümlük bir alanı kaplar ve toplam inşaat alanı 50.018 metrekarenin üzerindedir. Fabrika, 3, 5 ve 15 tonluk elektrohidrolik çekiçler; 1 ve 1,5 metrelik dikey halka haddeleme makineleri; enerji verimli gaz ısıtma fırınları; ısıl işlem için direnç fırınları; sertleştirme banyoları; endüksiyonla sertleştirme üniteleri; işleme merkezleri ve diğer üretim ekipmanlarıyla donatılmıştır.
Yancheng ACE Machinery Co., Ltd.: 2019 yılında kurulmuş olup, 20 dönümlük bir alanı kaplar ve inşaat alanı 13.333 metrekaredir. Entegre kaynaklı-düzeltilmiş çelik yapı üretim hattına ve hassas mekanik işleme atölyesine sahiptir.
Yancheng ACE Surface Treatment Technology Co., Ltd.: Tahrikli ve serbest dolaşımlı ağır zincirler için büyük ölçekli bir toz boyama hattı işletmektedir. Profesyonel yüzey işleme teknolojisine odaklanarak, tek katmanlı kaplama 400 mikron kalınlığa ulaşır, güvenilir korozyon ve hava koşullarına dayanıklı koruma sağlar ve ayrıca görünüm optimizasyonu çözümleri sunarak grubun ürün hizmetlerinin tam yaşam döngüsünü iyileştirir.
ACE Group malzeme bilimi, ısıl işlem, mekanik işleme ve yüzey işleme endüstrilerinde deneyime sahip genç kilit personelden oluşan bir yönetim ekibi tarafından desteklenmektedir. Uluslararası ve yerel standatlara hakimdirler, yenilikçidirler ve inovasyona bağlıdırlar. Bağlı şirket ACE Machinery, TÜV Rheinland'dan ISO 9001 kalite yönetim sistemi sertifikasının yanı sıra ISO 14001, 45001 ve 50001 sistem sertifikalarını da almıştır. Özelleşmiş, Hassas, Benzersiz ve Yenilikçi İşletme, Ulusal Yüksek Teknoloji İşletmesi olarak tanınmıştır ve 3A düzeyinde kurumsal kredi derecelendirmesine sahiptir.
Entegre MES ve ERP yönetim sistemlerine, bilgi ve sanayileşme entegrasyonuna, bulut veri depolamaya dayanarak ve modern bir enerji verimli işletme inşa etmeye çalışarak, grup kapsamlı bir kontrol sistemi sürdürür. Ölçüm araçlarına, tahribatsız muayene ekipmanlarına ve kalifiye personele sahiptir, malzeme iç kalitesinden görünüm ve boyutlara kadar sıkı kontrol uygular. Sevk edilen tüm ürünler %100 kontrol edilir, %100 kaliteli sevkiyat ve sıfır müşteri şikayeti iş felsefesini takip eder. Üretim kalite kontrolü ve teknolojik AR-GE'de bilimsel test desteği sağlamak için CNAS standartlarında bir laboratuvar kurulacak, böylece ürün kalitesi ve teknolojik inovasyon artırılacaktır.
Gelecekte ACE Group, bağlı şirketlerinin teknik avantajlarını ve endüstriyel sinerjilerini kullanmaya devam edecektir. Standartlaştırılmış üretim, uzmanlaşmış teknolojiler, entegre hizmetler ve sıkı kalite kontrol sistemi aracılığıyla, grup küresel müşteriler için verimli ve güvenilir endüstriyel üretim çözümleri sağlamayı hedefleyerek, sektörde önde gelen kapsamlı bir üretim hizmetleri sağlayıcısı olma yolunda güvenle ilerleyecektir.


12 tonluk bir konik kırıcı ana şaftı, 18 tonluk bir külçe olarak hayata başlar ve alıcının karşılaştığı ilk karar, işleme toleransı değil, metalin nasıl şekillendirileceğidir. Açık kalıpta dövme, çoğu büyük, düşük hacimli, yüksek sağlamlığa sahip parçalar için bu sorunu çözer çünkü sıcak iş parçası, onu hiçbir za...
Daha fazla görDövme valf kapağı, 90 mm'lik bir kesite yayılan 14mm'lik duvar kalınlığıyla son muayeneye ulaşır, monte edilen gövde, flanş geçişinde hidrostatik testte başarısız olur ve program altı hafta kayar. Çizim doğruydu, dolayısıyla haddeleme planı doğru değildi. Ön kalıp mandrel için çok küçüktü, duvar iki ışı...
Daha fazla görBir tersane, altı yıl içinde iki karbon çeliğinden pervane şaftını değiştirmişti; çünkü gemi, orijinal tasarımı hiç dikkate almamış, klorür açısından zengin bir limana demir atmıştı. Nikel alaşımlı dövme olan düzeltme o zamandan beri hizmette. Alınan ders geniş çapta geçerlidir: nikel alaşımlı dövmeler korozyon v...
Daha fazla gör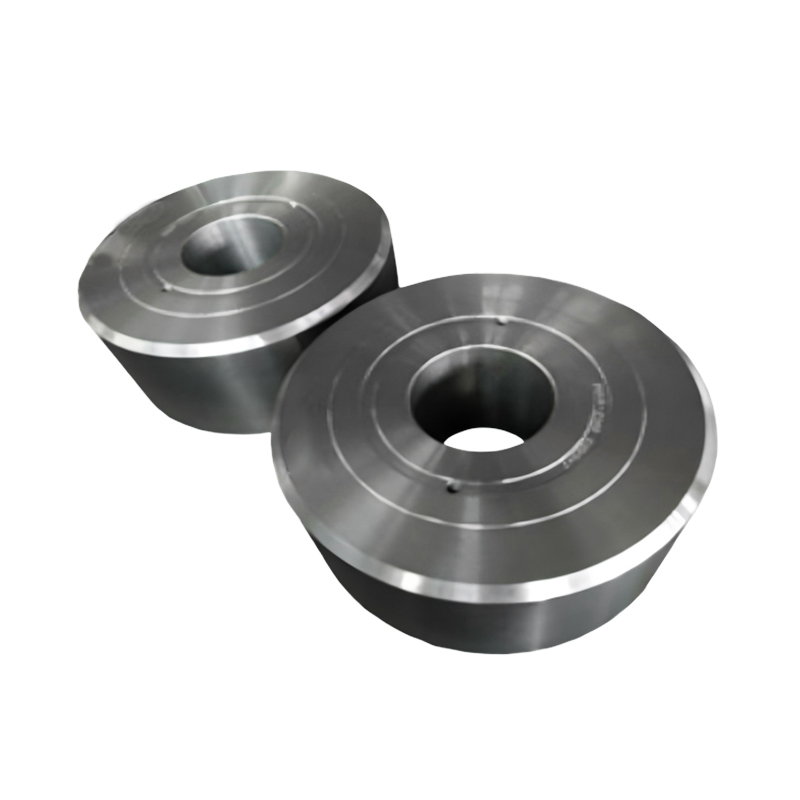

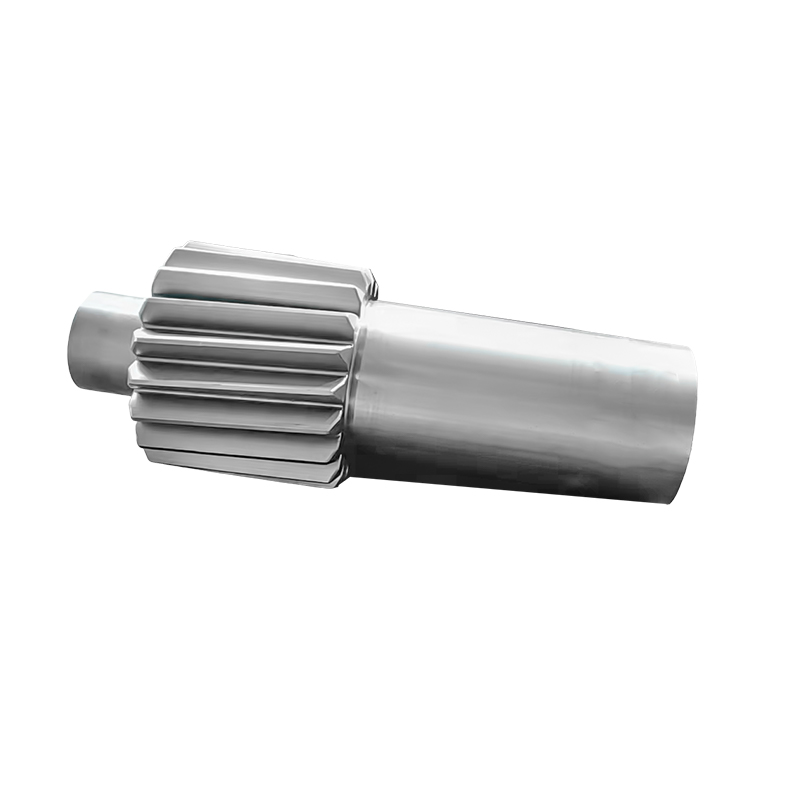
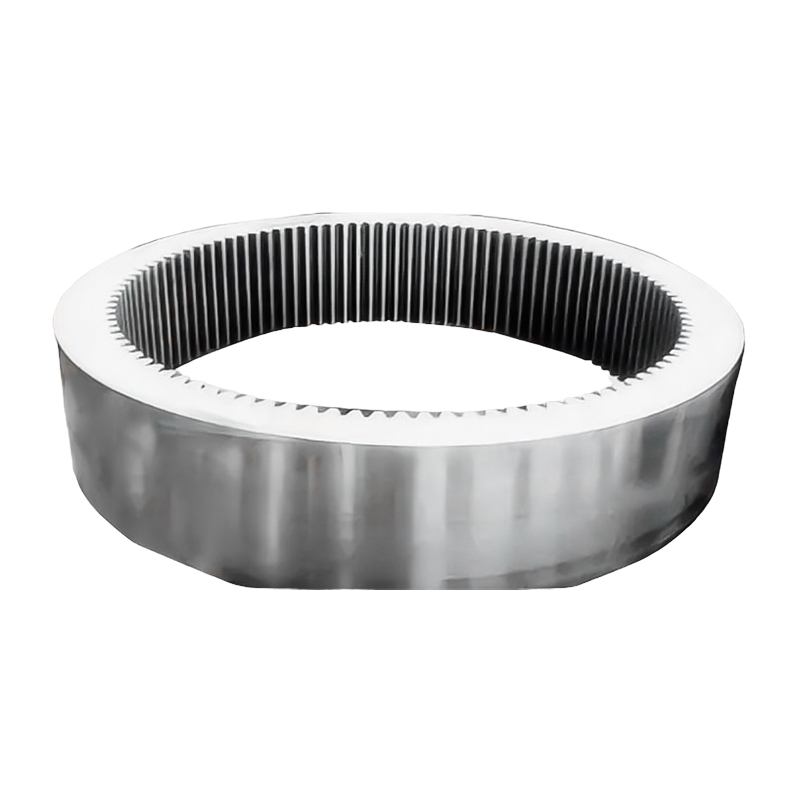


Nükleer enerji dövmeleri metal üretiminin zirvesini temsil ediyor. Bu bileşenlerin yoğun radyasyon, yüksek basınç ve aşırı sıcaklıklar altında 60 yıl boyunca yapısal ve sızdırmaz kalması gerekiyor. Güvenlik her şeyden önemli olduğundan, nükleer dövmeler ASME Bölüm III gibi dünyanın en sıkı kalite kurallarına tabidir.
Bir nükleer adada, potansiyel arıza noktaları olan kaynak dikişlerinin sayısını en aza indirmek için en büyük bileşenler genellikle "Ayrılır Halkalar" olarak dövülür.
Reaktör Basınçlı Kap (RPV) Kabukları: Tesisin "kalbi". Bunlar nükleer çekirdeği barındıran devasa halkalardır. Gen III reaktörleri için (AP1000 veya EPR gibi), bunlar 600 tonun üzerinde külçe ağırlığı gerektirir.
Buhar Jeneratörü Boru Levhaları: Binlerce ısı eşanjörü borusunu tutan devasa kalın diskler. Sıfır iç gözeneklilik sağlamak için dövülmeleri gerekir.
Türbin Rotor Milleri: Bunlar jeneratöre güç iletir. Titreşim veya çatlama olmadan büyük dönme ataletini ve termal gerilimi kaldıracak şekilde dövülmüşlerdir.
Nükleer ortamlar, nötronlar tarafından yağdırıldığında aşırı derecede kırılgan hale gelmeyen malzemeler gerektirir (nötron kırılganlığı adı verilen bir süreç).
| Malzeme Sınıfı | Temel Özellikler | Tipik Uygulama |
| SA-508 Sınıf 3 | Yüksek kırılma tokluğuna ve düşük yabancı madde seviyelerine (P & S) sahip düşük alaşımlı çelik. | Reaktör Basınçlı Kapları (RPV) için birincil malzeme. |
| SA-336 / F316L | Düşük karbonlu paslanmaz çelik; Borlu suda mükemmel korozyon direnci. | Birincil soğutma suyu boruları ve pompa gövdeleri. |
| İnkonel 600/690 | Aşırı ısı ve korozyon direncine sahip nikel bazlı alaşımlar. | Buhar jeneratörü boruları ve iç destek yapıları. |
| SA-533 | Manganez-molibden-nikel alaşımlı çelik levha. | Basınçlı kapların kafaları (kubbeleri) için kullanılır. |
Nükleer dövme bir "darboğaz" teknolojisidir çünkü dünya çapında yalnızca birkaç tesis bu ölçeği karşılayabilir:
Ultra Temiz Eritme: Çelik, hidrojeni uzaklaştırmak için Vakumlu Gaz Giderme (VD) kullanılarak rafine edilir ve erime seviyesinde arızaya neden olabilecek "iç pullanmalar" önlenir.
Devasa Presler: III. Nesil RPV'nin üretilmesi, 14.000 ila 15.000 ton kapasiteli bir hidrolik pres gerektirir.
Entegre Dövme: Modern tasarımlar, nozüllerin (su için giriş noktaları) daha sonra kaynaklanmak yerine kabuk halkasının bir parçası olarak dövüldüğü "entegre" dövmeleri tercih eder. Bu, çatlakların genellikle başladığı "Isıdan Etkilenen Bölgeyi" (HAZ) ortadan kaldırır.
Genel imalatın aksine "iyi" yeterli değildir; "belgelenmiş mükemmellik" gereklidir.
ASME Bölüm III (Bölüm 1 ve 5): Nükleer inşaatın "İncil'i". Cevherin kimyasından demirhanenin sıcaklığına kadar her şeyi belirler.
NQA-1: Bileşendeki her bir atom için "Nükleer İzlenebilirlik" kağıt izini gerektiren Kalite Güvence standardı.
10 CFR Bölüm 21: Üreticilerin önemli bir güvenlik tehlikesi yaratabilecek her türlü "kusur veya uyumsuzluğu" bildirmelerini gerektiren bir ABD federal düzenlemesi.
Küçük Modüler Reaktörler (SMR'ler): Bunlar, daha geniş bir yelpazedeki demirci atölyeleri tarafından üretilebilen daha küçük dövme parçaları kullanır ve potansiyel olarak maliyetleri düşürür ve teslim sürelerini kısaltır.
Gen IV Yüksek Sıcaklık Malzemeleri: Yeni nesil reaktörler (Kurşun soğutmalı veya Erimiş Tuz) 700°C'de çalışır. Bu, halen ASME kalifikasyonundan geçen Type 316H veya Hastelloy N gibi yeni dövme alaşımları gerektirir.
PM-HIP (Toz Metalurjisi): Potansiyel olarak bazı geleneksel dövme işlemlerinin yerini alacak, karmaşık şekiller oluşturmak için metal tozunun ısı altında sıkıştırıldığı yeni bir süreç.
S1: Nükleer dövme malzemeleri için neden bu kadar az tedarikçi var?
C: Giriş engeli çok büyük. 15.000 tonluk (yüz milyonlarca dolara mal olan) bir baskı makinesine, nükleer sertifikalı bir tedarik zincirine ve kazanılması yıllar süren "Nükleer Damgalara" (sertifikalara) ihtiyacınız var. Şu anda Japan Steel Works (JSW) ile Çin, Rusya ve Fransa'daki birkaç firma pazara hakim durumda.
S2: "Nötron Kırılganlığı" nedir?
C: On yıllar boyunca, nötronların sürekli bombardımanı, dövme işleminin kristal kafesindeki atomları yerinden çıkarır. Bu metali kırılgan hale getirir. Dövme parçalar, bu süreci yavaşlatmak için belirli "kimya sınırları" (düşük Bakır ve Fosfor) ile tasarlanmıştır.
S3: Nükleer dövme, hizmete girdikten sonra onarılabilir mi?
C: Bileşenin ("sıcak" bölge) radyoaktivitesi nedeniyle son derece zordur. Onarımların çoğu, özel uzaktan kaynak kullanılarak su altı robotları tarafından yapılır. Bu nedenle başlangıçtaki dövme kalitesinin neredeyse mükemmel olması gerekir.