Sektör Haberleri
Ana sayfa / Haberler / Sektör Haberleri / Rüzgar Endüstrisi için Sıcak Çelik Dövme: Şanzıman Bileşenleri Derinlemesine Açıklanıyor
 Ana sayfa / Haberler / Sektör Haberleri / Rüzgar Endüstrisi için Sıcak Çelik Dövme: Şanzıman Bileşenleri Derinlemesine Açıklanıyor
Sektör Haberleri
Rüzgar Endüstrisi için Sıcak Çelik Dövme: Şanzıman Bileşenleri Derinlemesine Açıklanıyor
2026-09-11
10 MW'lık bir açık deniz rüzgar türbini dişli kutusu, bir yük lokomotifini hareket ettirmek için yeterli torku iletir, ancak bunun yerden yüz metre yüksekte bir rüzgar türbininin motor bölmesine sığması gerekir. Bu dişli kutusunun içindeki planet taşıyıcılar, planet dişlileri, güneş dişlileri ve çember dişliler sıcak çelik dövme ile üretilmektedir. Bu dövme parçalardan birinin iç kusuru varsa sonuç basit bir parça değişimi değildir. Bu, bir vinç gemisi, aktarma organlarının çıkarılması ve haftalarca süren enerji üretimi kaybı anlamına gelir. Rüzgar endüstrisi için sıcak çelik dövme işleminin rutin bir metal şekillendirme işi yerine güvenlik açısından kritik bir adım olarak görülmesinin nedeni budur.
Rüzgar Bileşenleri için Neden Sıcak Dövme
Sıcak dövme, rüzgar dişli kutusu aktarma parçaları için tercih edilen yöntemdir çünkü sürekli bir tane akışı üretir ve dökümün güvenilir bir şekilde ortadan kaldıramayacağı iç boşlukları kapatır.
Çelik bir kalıpta katılaştığında büzülme boşlukları, gaz gözenekliliği ve yerel ayrışma gelişir. Sıcak dövme, kütüğü 1150 ila 1250 Santigrat arasındaki sıcaklıklarda sıkıştırarak bu kusurları giderir ve tane yapısını inceltir. Sonuç, bileşen genelinde daha yüksek yoğunluk, daha iyi yorulma mukavemeti ve daha tutarlı mekanik özelliklerdir. Rüzgar türbini aktarma organları, her rotor devrinde tam bir gerilim döngüsü yaşar, dolayısıyla yorulma direnci, servis ömrünü statik mukavemetten daha fazla belirler. 42CrMo4 çeliği üzerinde yapılan testler, dövme malzemenin, döküm formundaki aynı kaliteye göre kabaca yüzde 30 ila 40 daha yüksek bir yorulma sınırı sağlayabildiğini göstermektedir. Bu marj genellikle 20 yıllık aktarma organlarını erken orta yaş arızasından ayırır.
Yukarıdaki radar grafiği, rüzgar aktarma organları parçaları için önemli olan altı kritere göre sıcak dövme ve dökümü karşılaştırmaktadır. Dövme çelik, yorulma direnci ve tane yapısında açık bir avantaj gösterir çünkü deformasyon süreci metalik akışı yük yolu ile hizalar. Dövme parçalarda iç sağlamlık da daha iyidir, çünkü sıkıştırma adımı kaynakları döküm kesitlerinde kalan büzülme gözenekliliğini kapatır. Döküm, maliyet verimliliği ve teslim süresi açısından daha yüksek puanlar alır; bu nedenle büyük dişli kutusu muhafazaları ve yüksüz kapaklar hâlâ döküm olarak üretiliyor. Ancak tork ve bükülme yüklerini taşıyan bileşenler her zaman dövme olarak belirtilir. Bu kriterleri türbin kullanılabilirliği üzerindeki etkilerine göre sıralarsanız, şanzıman parçaları için sahte rota kazanır.
Rüzgar Dişli Kutusunun İçindeki Dövme Bileşenler
Çoğu rüzgar dişli kutusu, rotor hızını kabaca 10 rpm'den jeneratörün gerektirdiği 1000 rpm'ye çıkarmak için planeter bir tasarım kullanır. Dövme parçalar torkun en yüksek olduğu gezegensel aşamalarda yoğunlaşmıştır.
Gezegen Taşıyıcı
Gezegen taşıyıcısı, her gezegen aşamasının yapısal çekirdeğidir. Tam türbin torkunu iletirken üç ila altı planet dişli milini hassas radyal konumlarda tutar. 5 ila 10 MW'lık bir dişli kutusunda, dövme planet taşıyıcı ham parçanın ağırlığı tipik olarak 1200 ila 2800 kg arasındadır. Dövme işlemi, pim deliklerinin çevresinde düzgün tane akışı oluşturmalıdır çünkü bu alanlar en yüksek döngüsel gerilimi taşır. Tek parça dövme taşıyıcı, aksi takdirde yorulma başlangıç bölgeleri haline gelecek kaynak dikişlerini önler.
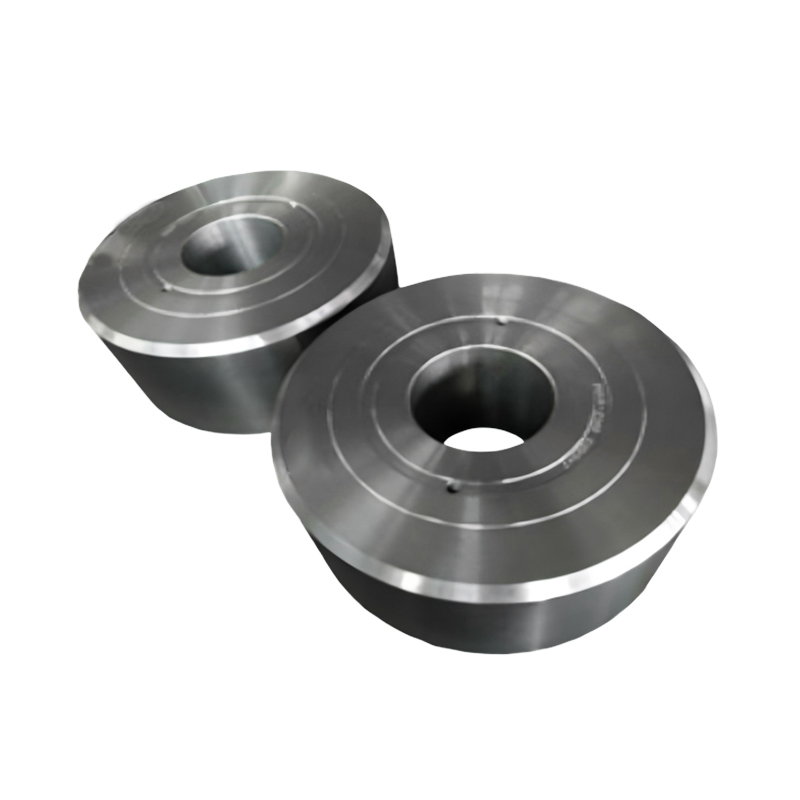
 3-10 MW Rüzgar Türbini Redüktörleri için Dövme Planet Taşıyıcı Bu tek parça dövme taşıyıcı, yüksek döngüsel gerilimin üstesinden gelmek için pim delikleri çevresinde eşit tanecik akışıyla 5-10 MW dişli kutusu kademelerine uygundur. Güvenilir, büyük kapasiteli türbin aktarma organları için bunu keşfedin. Ürünü Görüntüle →
Planet Dişli ve Güneş Dişlisi
Planet dişliler güneş dişlisi ve halka dişliyle aynı anda iç içe geçerek iletilen yükü birden fazla diş temasına böler. 5 ile 10 MW arası bir türbinde birinci kademe planet dişlisi en düşük hızda en yüksek torku taşır. Güneş dişlileri daha hızlı döner ve diş yan tarafı aşınmasına direnmek için yüzeyi sertleştirilmiş çelik gerektirir. Her iki bileşen de normalde 18CrNiMo7-6 veya eşdeğer bir karbonlama kalitesinden dövülür. Dövülmüş parça kabaca işlenir, dişliyle kesilir, dış yüzeyi sertleştirilir ve son profile kadar taşlanır.
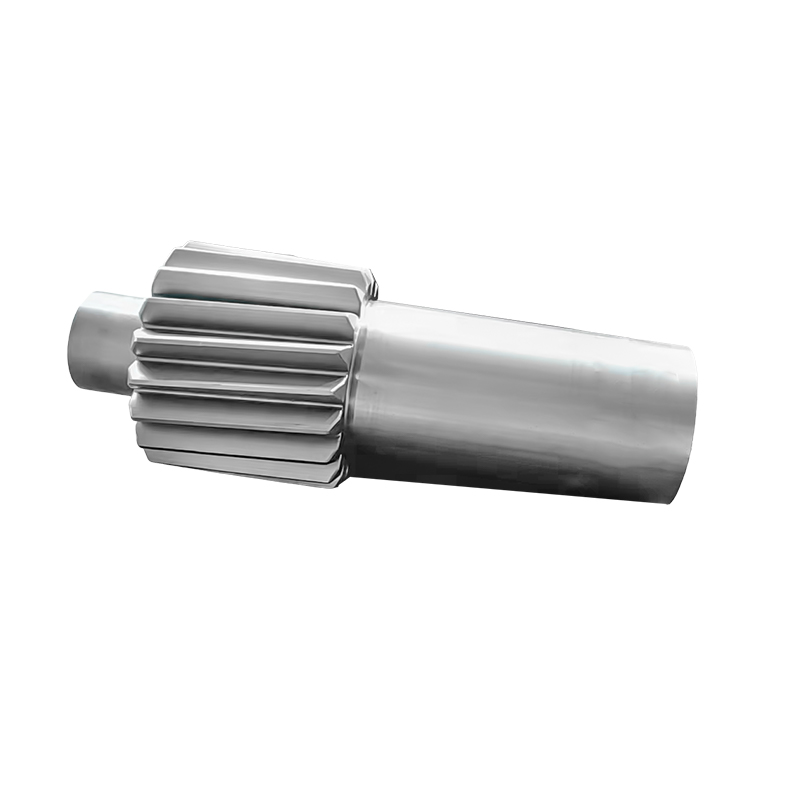
 5-10 MW Redüktörler için Yüzeyi Sertleştirilmiş Planet Dişli Dövmeleri Birinci aşama planet dişlileri düşük hızda en yüksek torku taşır, bu nedenle karbürlenmiş yüzeylere sahip dövme 18CrNiMo7-6 boşluklar gereklidir. Bu ürün üç gezegen aşamasını da kapsar. Ürünü Görüntüle →
Halka Dişli
Halka dişlisi, iç dişleri olan geniş çaplı bir halkadır. Tek parçalı halka dövme olarak veya parçalı kaynaklı montaj olarak üretilebilir, ancak tek parçalı dövmeler yükü daha iyi dağıtır çünkü hiçbir kaynak dikişi gerilim bölgesini geçmez. Dikey halkalı değirmende halka haddeleme, diş kökü yönünü takip eden bir tane yönelimi oluşturarak bükülme yorulma direncini artırır. 5 ila 10 MW'lık bir dişli kutusu halka dişlisi boşluğu, dişli kutusu mimarisine bağlı olarak 1800 ila 3500 kg arasında ağırlığa sahip olabilir.
 5-10 MW Rüzgar Türbinleri için Tek Parça Halka Dişli Dövmeleri 3500 kg'a kadar büyük çaplı halka dişli boşlukları, halka yuvarlanan tanecik yöneliminden yararlanır ve kaynak dikişi gerektirmez. Bu ürün, hassas taşlanmış iç dişlerle yüksek güç aktarımını destekler. Ürünü Görüntüle →
Yukarıdaki yatay çubuk grafik, 5 ila 10 MW'lık bir rüzgar dişli kutusundaki ana dönen bileşenler için tipik dövme ham ağırlıkları göstermektedir. Halka dişliler setteki en ağır işlenmemiş parçalardır ve ısıl işlem ve kaba işlemeden önce genellikle 3500 kg'ı aşar. Planet taşıyıcılar, birden fazla pim deliğine sahip geniş çaplı diskler oldukları için ikinci en ağır gruptur. Dişli milleri orta aralıkta yer alırken, planet ve güneş dişlileri daha hafiftir ancak yine de yüksek alaşımlı çelik ve dövme işleminin dikkatli bir şekilde azaltılmasını gerektirir. Bu ağırlıklar gerekli çekiç veya pres kapasitesini, ısıtma fırını boyutunu ve işleme kapsamını belirler. 15 tonluk çekiç kapasitesine ve 1,5 metrelik halkalı haddehaneye sahip bir tedarikçi, siparişleri birden fazla tedarikçiye bölmeden tüm ürün yelpazesini karşılayabilir.
Kütükten Boşa Sıcak Dövme Prosesi
Çelik bir kütüğün sertifikalı bir rüzgar dişli kutusu dövmesine dönüştürülmesi, deformasyon, ısıl işlem ve muayeneyi birleştiren kontrollü bir sırayı takip eder.
- Kütük muayenesi. Herhangi bir işe başlamadan önce iç sağlamlığını doğrulamak için gelen kütüğe ultrasonik test yapılır.
- Isıtma. Kütük yavaşça önceden ısıtılır ve daha sonra gazla çalışan bir fırında 1150 ila 1250 Celsius'ta ıslatılır.
- Üzücü. Eksenel sıkıştırma döküm yapısını parçalar ve taneyi inceltir.
- Ön şekillendirme. Çizim ve engelleme, son boşluğa yakın bir ara geometri oluşturur.
- Son dövme. Kapalı kalıp veya açık kalıp şekillendirme, dış konturu ve kritik kalınlıkları oluşturur.
- Halka yuvarlanıyor. Halka dişliler ve diğer halka şeklindeki parçalar için, dikey bir halka haddeleme makinesi, ön kalıbı gerekli çap ve kesite kadar genişletir.
- Kontrollü soğutma. Yavaş ve düzgün soğutma, pullanmayı ve artık gerilim oluşumunu önler.
- Kaba işleme ve yeniden muayene. İşlenmemiş parça, pul ve yüzey kusurlarını gidermek için kabaca tornalanır ve ardından başka bir ultrasonik geçiş yapılır.
Yukarıdaki çizgi grafik, açık deniz rüzgar türbinlerinin nominal kapasitesinin 2016'da 4 MW'tan 2026'da 12 MW'a nasıl yükseldiğini göstermektedir. Türbin değerindeki her artış, dişli kutusunu aynı fiziksel zarf üzerinden daha fazla tork iletmeye zorlar. Daha büyük tork, daha büyük planet taşıyıcılar, daha büyük halka dişliler ve daha ağır dövme parçalar anlamına gelir. Bu nedenle dövme tedarikçisinin bu eğilimi takip etmek için daha büyük çekiçlere, daha büyük halka değirmenlere ve daha derin ısıl işlem fırınlarına yatırım yapması gerekiyor. 12 MW'lık bir platform planlayan alıcılar, dövme ortaklarının 4000 kg'ın üzerindeki işlenmemiş parçaları işleyebileceğini doğrulamalıdır. Aktarma organlarının tasarımı buna bağlı olduğunda bu kapasite kontrolü fiyattan daha önemlidir.
Rüzgâr Dereceli Dövmeler için Malzeme Seçimi
Rüzgar dişli kutusu dövmelerinde kullanılan çelik kaliteleri iki aileye aittir: taşıyıcılar ve şaftlar için su verilmiş ve temperlenmiş alaşımlı çelikler ve sert, aşınmaya dayanıklı bir yüzeye ihtiyaç duyan dişli dişleri için yüzey sertleştirme çelikleri.
| Çelik kalitesi | Minimum akma dayanımı | Çekme mukavemeti | Tipik bileşenler |
|---|---|---|---|
| 42CrMo4 | 650 MPa | 900-1100MPa | Gezegen taşıyıcıs, gear shafts |
| 34CrNiMo6 | 750MPa | 1000-1200MPa | Halka dişlis, heavy shafts |
| 18CrNiMo7-6 | 850MPa | 1180-1420MPa | Gezegen dişlisis, sun gears |
42CrMo4, iyi mukavemeti stabil sertleşmeyle birleştirdiğinden planet taşıyıcılarda ve dişli millerinde yaygın olarak kullanılır. Taşıyıcı cep alanlarının yorulma tasarımı sınırlayıcı faktördür, dolayısıyla dövme azaltma oranının çekirdek yapısını iyileştirecek kadar yüksek olması gerekir. 34CrNiMo6, ağır halka dişliler ve büyük miller için daha yüksek mukavemet sunar. 18CrNiMo7-6, karbürleme sonrasında temas yorulmasına karşı dayanıklı olması gereken gezegen ve güneş dişlileri için belirtilmiştir.
Yukarıdaki sütun grafiği, dövme ve döküm durumunda üç kalitenin minimum akma mukavemetini karşılaştırır. Dövme versiyonlar, aynı kimyaya sahip döküm malzemeye göre kabaca 230 ila 300 MPa'lık tutarlı bir avantaj gösterir. Bu fark dişli kutusu tasarımında önemlidir çünkü akma mukavemeti, diş kökündeki ve taşıyıcı pim deliklerindeki bükülme geriliminin sınırını belirler. Daha yüksek akma mukavemeti, daha kompakt bir dişli takımına veya aynı boyutta daha yüksek bir güvenlik marjına izin verir. Döküm üretimi, benzer yük kapasitesine ulaşmak için daha ağır bölümler gerektirecektir, bu da dişli kutusu kütlesini arttırır ve motor bölmesi yapısını karmaşıklaştırır. Bu nedenle bir rüzgar dişli kutusunun tasarım incelemesinde neredeyse her zaman tork yolundaki her parça için dövme boşluklar belirtilir.
Isıl İşlem ve Nihai Özelliklere Giden Yol
Sıcak dövme işlenmemiş parçayı şekillendirir, ancak ısıl işlem nihai mekanik özellikleri belirler. Rüzgar dişli kutusu dövmeleri normalde normalleştirme, su verme ve temperleme işlemlerinden ve bazı durumlarda diş yanlarının yüzey sertleştirmesinden geçer. Büyük kesitlerde sertliğin aynı kalmasını sağlamak için her adımın kontrol edilmesi gerekir. 300 mm kalınlığındaki halka dişli bölümü, çekirdeği çatlak oluşturmadan gerekli martensitik yapıya ulaşacak kadar hızlı soğutan bir söndürme işlemi gerektirir. Fırın yüklemesi, su verme ortamı ve temperleme döngüsünün tamamı nihai tokluğu ve artık gerilimi etkiler. Bir çalışma bilgisi metal ısıl işleminin temelleri satın alma ekiplerinin tedarikçilerle bu parametreleri tartışmasına ve planlanan döngünün sınıf ve kesit boyutuna uygun olduğunu doğrulamasına yardımcı olur.
Rüzgar Uygulamaları İçin Sıcak Dövme Tedarikçisinin Değerlendirilmesi
Rüzgar bileşenleri için yetenekli bir sıcak dövme ortağının, kütüğe vurma yeteneğinden daha fazlasını göstermesi gerekir. Değerlendirme tüm süreç zincirini ve etrafındaki kontrol sistemlerini kapsamalıdır.
- Dövme kapasitesi. Çekiç veya pres tonajını, halka haddeleme kapasitesini ve ısıtılıp dövülebilecek maksimum kütük ağırlığını kontrol edin.
- Evde ısıl işlem. Su verme ve temperleme, belgelenmiş sıcaklık eğrilerine sahip kontrollü fırınlarda yapılmalıdır.
- Tahribatsız muayene. Rüzgara dayanıklı işlenmemiş parçalar için dövme ve kaba işleme sonrasında ultrasonik muayene zorunludur.
- İzlenebilirlik. Her ham parçanın ısı numarası, dövme kaydı ve ısıl işlem raporu ile ilişkilendirilmesi gerekmektedir.
- Büyük rüzgar boşluklarıyla ilgili deneyim. 3 ila 10 MW dişli kutusu segmentinde referans isteyin.
Teslimat dış kaynak kullanımı nedeniyle ertelenene kadar şirket içi ısıl işlemin önemi genellikle hafife alınır. Yalnızca satış ekibiyle konuşmak yerine doğrudan süreç mühendisleriyle konuşun. Önceki rüzgarla dövme siparişlerinden gerçek ısıtma eğrilerini ve ultrasonik raporları isteyin. Şöyle bir tedarikçi ACE Makina kütük ısıtmadan bitmiş ham parçaya kadar tüm yolu kapsar, bu da iletişim hatlarını kısaltır ve kaliteli verileri tek bir yerde tutar. Sipariş vermeden önce bu yeteneklerin doğrulanması, daha sonra kalite sorunlarından kaçınmanın en etkili yoludur.
Rüzgar endüstrisi için sıcak çelik dövme, zorlu ancak iyi anlaşılmış bir disiplin olmaya devam ediyor. Bileşenler büyüktür, yükler döngüseldir ve arıza maliyeti çok yüksektir. Yeterli çekiç kapasitesine, kontrollü ısıl işleme ve sistematik denetime sahip bir tedarikçi, türbinin tüm tasarım ömrü boyunca güvenilir şekilde hizmet verecek rüzgara dayanıklı dövme parçalar sunabilir.




Haberler
Hemen Bize Mesaj Gönderin!
-
Mobil Terminal
-
Hızlı Bağlantılar
Ürünler Hakkımızda Ekipman ve Kapasite Kalite Haberler Bize Ulaşın -
Ürün Kategorisi
Elektrik Gücü Enerji Dövmeleri Gemi ve Liman Makinaları Dövmeleri Madencilik ve Metalurji Dövmeleri Gıda ve Yem Makineleri Dövmeleri Petrokimya Endüstrisi Dövmeleri Kaynak İmalatı ÖZELLEŞTİRİLMİŞ PARÇALAR -
Bize Ulaşın
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Yolu, Ekonomik Kalkınma Parkı, Dafeng Bölgesi, Yancheng Şehri, Jiangsu, Çin
Telif hakkı © 2025 Yancheng ACE Machinery Co., Ltd. Tüm Hakları Saklıdır.
Çin açık kalıp dövme üreticisi
özel hassas dövme tedarikçisi