Sektör Haberleri
Ana sayfa / Haberler / Sektör Haberleri / Petrol ve Gaz için Özel Çelik Haddelenmiş Dövmeler: Bir Alıcı ve Mühendislik Kılavuzu
 Ana sayfa / Haberler / Sektör Haberleri / Petrol ve Gaz için Özel Çelik Haddelenmiş Dövmeler: Bir Alıcı ve Mühendislik Kılavuzu
Sektör Haberleri
Petrol ve Gaz için Özel Çelik Haddelenmiş Dövmeler: Bir Alıcı ve Mühendislik Kılavuzu
2026-09-24
Dövme valf kapağı, 90 mm'lik bir kesite yayılan 14mm'lik duvar kalınlığıyla son muayeneye ulaşır, monte edilen gövde, flanş geçişinde hidrostatik testte başarısız olur ve program altı hafta kayar. Çizim doğruydu, dolayısıyla haddeleme planı doğru değildi. Ön kalıp mandrel için çok küçüktü, duvar iki ışık geçişinde tamamlandı ve merkez çizgisi hiçbir zaman sağlamlaştırılmadı.
Satın alma siparişi yazan herkes için kısa versiyon: haddeleme rotasını, azaltma oranını ve denetim standardını tek bir paket olarak ele alın. En az 3'e 1'lik bir azalmaya haddelenmiş ve ultrasonik testle doğrulanmış bir halka, basınç hizmetinde öngörülebilir şekilde davranır. Plakadan düzgün, iyi işlenmiş, redüksiyon kaydı olmayan bir halka kesilmiştir.
Neden Dönen Rota Basınç Performansına Karar Veriyor?
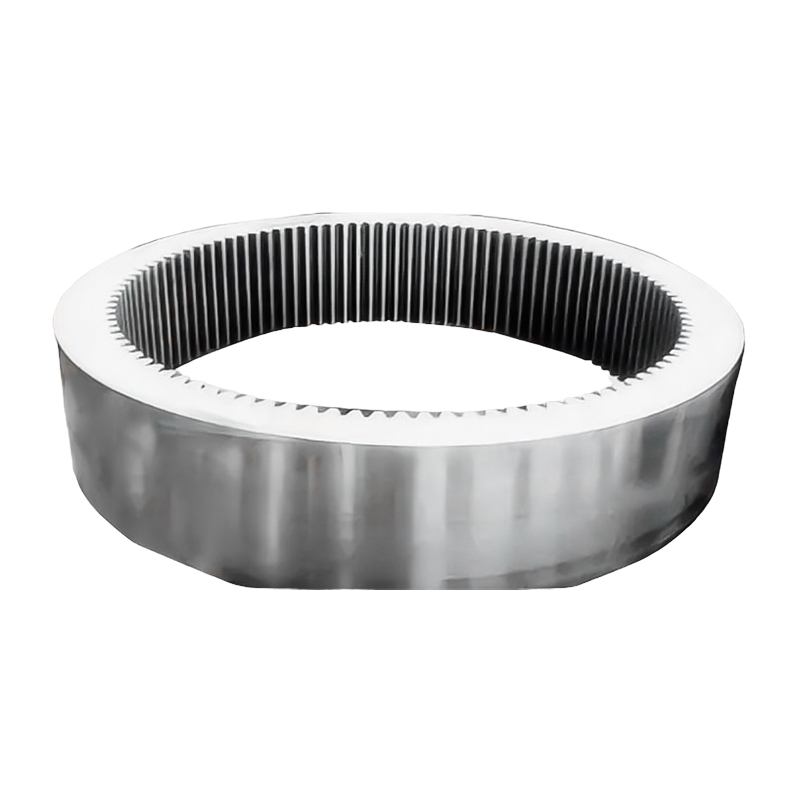
Yuvarlanmak bir halkayı şekillendirmekten daha fazlasını yapar. Isıtılmış bir ön kalıp, tahrikli bir ana silindir ile bir mandrel arasında sıkıştırıldığında, duvar incelir ve çevresi büyür, böylece metal fiberler, halka boyunca dilimlenmek yerine halkanın etrafında sürüklenir. Bir mahfaza kafasında veya patlama önleyici gövdede, yöneten gerilim çember gerilimidir ve çevresel fiberler doğrudan yük yoluna oturur. Haddelenmiş plakadan kesilen bir halka, fiberleri kalınlık boyunca taşıyarak, ultrasonik enerjinin öngörülemeyen bir şekilde dağıldığı deliğin ve dış çapın uç damarını açığa çıkarır.
Konsolidasyon ikinci etkidir. Kalın bir duvarın boyutuna göre haddelenmesi, iç gözenekliliği yalnızca azalma merkez çizgisine ulaşacak kadar büyük olduğunda kapatır; bu nedenle çoğu petrol ve gaz spesifikasyonu, başlangıç kesitinden minimum 3'e 1'lik bir azalma belirler ve deneyimli alıcılar, basınç istinat duvarlarında 4'e 1 veya daha iyisini ister.
Şekil 1. Üretim rotasına göre çevresel tahıl akışı süreklilik endeksi, 100 üzerinden puan
Endeks çevresel tane akışı sürekliliğini 100 üzerinden puanlıyor; burada mükemmel puan, liflerin tüm halka etrafında kesintisiz olarak ilerlediği anlamına geliyor. Dikişsiz haddelenmiş halka en yüksek puanı alır çünkü mandrel duvarı tek bir sürekli geçişte sıkıştırır ve hiçbir elyaf kesilmez. Açık kalıpta dövme ve ardından delik delme, liflerin sürekliliğini sağlar ancak genellikle daha fazla işleme stoğu ve daha kaba bir delik bırakır. Plakadan kesilen bir halka, kesimin elyaf yönünü kestiği yerde tam olarak iç ve dış yüzeylerde zemini kaybeder. Dökümler en altta yer alır çünkü büzülme gözenekliliği basınç altında çok farklı davranırken ultrasonik ekranda dövme belirtilerini taklit edebilir.
Kütükten Bitmiş Bileziğe: Özel Haddeleme Sırası
Özel haddeleme bir dizidir ve fırında atlanan bir adım, son incelemede ortaya çıkar.
- Doğrulanmış kimya, ısı numarası ve başlangıç stokunun ultrasonik muayenesi ile kütük seçimi.
- Kesit östenitleme aralığından eşit şekilde geçene kadar bir gaz fırınında kesme ve kontrollü ısıtma.
- Döküm yapıyı parçalamak ve bir ön kalıp oluşturmak için elektro hidrolik çekicin sarsılması ve çekilmesi.
- Ön kalıbın delinmesi, ardından bir mandrel üzerinde genişletilmesi.
- Halka, duvar kalınlığı ve yüksekliği haddeleme planına uygun oluncaya kadar dikey bir değirmende haddelenir.
- Belirtilen mukavemet ve tokluğa ulaşmak için normalde normalleştirme, östenitleştirme, söndürme ve temperleme ısıl işlemidir.
- Kaba işleme, ultrasonik test, son işleme ve son boyut ve sertlik doğrulaması.
Ekipman pratik kapsamı belirler. 3 tondan 15 tona kadar elektro hidrolik çekiçler ve 1 m ve 1,5 m çalışma çapına sahip dikey halka haddeleme makineleri geniş bir halka boyutu aralığını kapsar ve değiştirilebilir takımlar, katalogdan ödün vermek yerine özel geometriyi mümkün kılan şeydir. Dövme, ısıl işlem ve işlemeyi tek bir kalite sistemi altında tutmak, aynı zamanda, bir halkanın üç satıcı arasında seyahat etmesi durumunda tanıdık bir tartışma olan, operasyonlar arasında malzemeye kimin zarar verdiği konusundaki tartışmayı da ortadan kaldırır. gibi entegre bir zincir ACE Grubu kütükten bitmiş parçaya kadar izlenebilir bir ısı numarası tutar.
Toleranslar, İndirgeme Oranları ve Denetlenen Sayılar
Şartname yazımı, riskin ortadan kaldırıldığı veya yaratıldığı yerdir. Azaltma oranı, duvar kalınlığı toleransı ve ultrasonik kabul seviyesi işin çoğunu yapar ve hiçbir işleme becerisi çok hafif haddelenmiş bir halkayı kurtaramaz.
| Parametre | Tipik çalışma aralığı | Neden kabule karar veriyor? |
|---|---|---|
| Halka dış çapı | 300 mm'den 2.500 mm'ye | Freze ve mandrel kombinasyonunu ve dolayısıyla ulaşılabilir duvar toleransını ayarlar |
| Duvar kalınlığı | 40 mm'den 400 mm'ye | Kalın duvarların sağlamlaşması için daha uzun ıslatma süreleri ve daha yüksek bir indirgeme oranı gerekir |
| Halka yüksekliği | 50 mm'den 600 mm'ye | Yaklaşık 3'e 1'in üzerinde bir yükseklik/duvar oranı, halkanın haddeleme sırasında bombelenmeye eğilimli olmasına neden olur |
| Dövme azaltma oranı | Minimum 3'e 1, 4'e 1 tercih edilir | 3 ila 1'in altında, iç gözeneklilik yuvarlanmaya dayanabilir ve ultrasonik belirtiler olarak görünebilir |
| Yuvarlandıktan sonra duvar toleransı | artı veya eksi nominalin yüzde 8'i | İşleme stoğunun yayılmayı absorbe etmesi gerekir, aksi takdirde bitmiş duvar minimumun altına düşer |
| Isıl işlem | Normalleştirin, söndürün ve temperleyin | Bölüm boyunca yayılan sertlik, saha denetçisinin kontrol ettiği ilk öğelerden biridir |
| Ultrasonik test | ASTM A388, düz tabanlı delik boyutu satın alma siparişine göre belirlenir | Kabul seviyesi, halkanın basınçlı parça mı yoksa hurda mı olduğuna karar verir |
Azaltma oranı, alıcıların en çok boş bıraktığı öğedir ve iç sağlamlığı öngören orandır.
Şekil 2. İç endikasyonlar nedeniyle reddedilen kalın duvar halkalarının payına göre azalma oranı
Her nokta, planlanan azaltma oranı ile dahili göstergeler için reddedilen kalın duvarlı basınç halkalarının payı arasındaki tipik ilişkiyi göstermektedir. Eğri, gözenekliliğin ve ayrışmanın hala bitmiş duvara ulaşabildiği aralık olan 1,5 ila 1 ve 3 ila 1 arasında dik bir şekilde düşer. 3'ten 1'e kadarın ötesinde düzleşir ve geri kalan reddedilmeler, indirgemenin kendisinden ziyade hidrojen içeriğinden, ıslatma süresinden veya mandrel işaretlerinden kaynaklanır. Bu şekil, 4'e 1 gereksiniminin ucuza güven satın almasının, 5'e 1'i aşmanın ise çoğunlukla maliyet satın almasının nedenidir. Ayrıca, belirli bir halka boyutu için küçültme oranını belirtemeyen bir tedarikçinin neden iç sağlamlığı dürüstçe garanti edemeyeceğini de açıklıyor.
Haddeleme Planının Bileşenle Eşleştirilmesi
Muhafaza kafaları, boru makaraları ve kuyu başı gövdeleri
Bu parçalar ağır bir flanşı daha ince bir boyunla eşleştirir, dolayısıyla bir halkanın iki farklı duvar bölümünü dengelemesi gerekir. 60 mm'den 150 mm'ye kadar duvarlar normaldir ve flanş genellikle ayrı bir üst üste bindirilerek veya kaynakla eklenerek kalınlaştırılır. Risk, çizimde yeterli görünen ancak ön kalıp aşamasında sağlamlaştırılamayacak kadar ince olan bir boyundur.
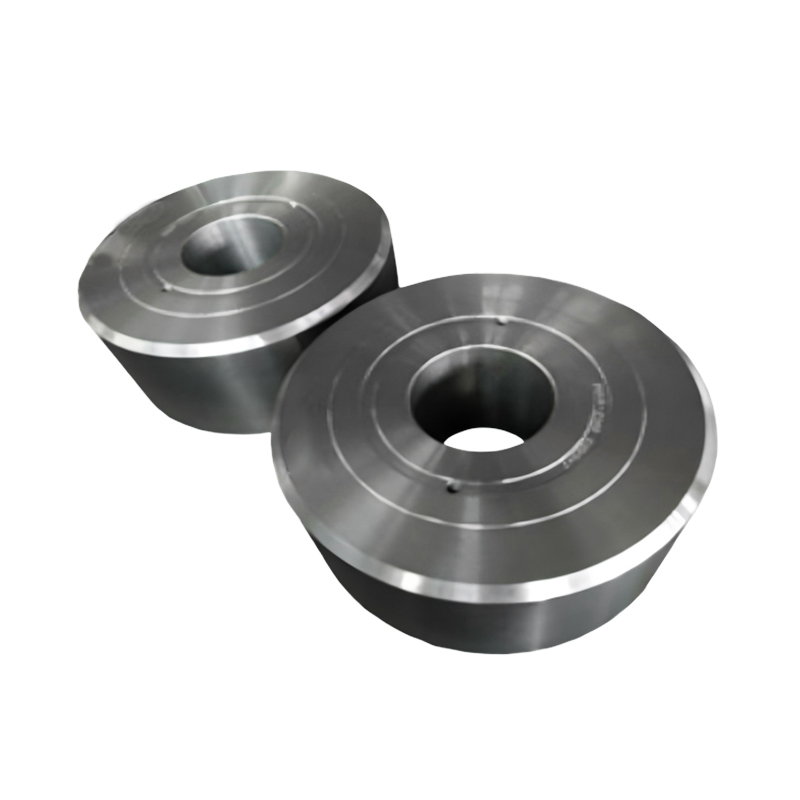
 Muhafaza Başlığı Dövmeleri Muhafaza kafası, kuyu başı ekipmanının temel bir bileşenidir ve öncelikle farklı özelliklere sahip muhafaza dizilerini kuyunun altına bağlamak için kullanılır. Aynı zamanda kuyu başı presine de olanak sağlar... Ürünü Görüntüle →
Patlama önleyiciler ve yüksek basınçlı gövdeler
BOP gövdeleri ve kırma kafaları, 200 mm'nin üzerindeki duvarlara ve düşük sıcaklık etkisi gereksinimlerine sahip, ailedeki en ağır halkalardır. Kalın bölümler yavaşça ıslanır ve söndürmenin yüzeyi çatlatmadan merkez çizgisine ulaşması gerekir, bu nedenle ısıl işlem tarifi haddeleme geçişi kadar önemlidir. Burada 4'e 1 veya 5'e 1'lik indirgeme oranları normaldir.
 Patlama Önleyici Dövmeler 1. Uygulamalar Geleneksel kara petrol ve gaz sondaj operasyonlarında yaygın olarak kullanılırlar. İster arama kuyularının, ister üretim kuyularının açılması sırasında... Ürünü Görüntüle →
Valfler, bobinler ve akış kontrol parçaları
Valf kapakları, mandrel askıları ve pompa gövdeleri, daha ince duvarlar, daha dar toleranslar ve daha paslanmaz veya dubleks kalitelerle boyut aralığının diğer ucunda yer alır. Dubleks malzeme sıcaklık konusunda affetmez, bu nedenle haddeleme ve ısıl işlem pencereleri dardır ve ısı izlenebilirliği yakından kontrol edilir.
 Valf Kapağı Dövmeleri 1. Çekirdek Yapısı Çekirdek Değeri Üç parçalı bir küresel vananın çekirdek yapısı, "sol valf gövdesi, orta valf gövdesi, sağ valf gövdesi"nden oluşur (üç parça... Ürünü Görüntüle →
Şekil 3. Halka dış çapına göre haddeleme sonrasında elde edilebilecek tipik duvar kalınlığı toleransı
4 mm
6 mm
9 mm
13mm
17mm
600 mm 1000 mm 1500mm 2000 mm 2500 mm
Duvar kalınlığı toleransı tek bir sayı değildir çünkü mandrel ve ana rulo, halka büyüdükçe daha fazla sapar. Sütunlar, haddelemeden sonra ve işlemeden önce, 600 mm'lik bir halkada birkaç milimetreden 2500 mm'lik bir halkada çok daha geniş bir paya kadar elde edilebilecek tipik bantları göstermektedir. Bu ilişkiyi göz ardı eden alıcılar, gereksiz işleme stoğunu küçük halkalara zorlayan ve büyük halkaların üretimini neredeyse imkansız hale getiren bir tolerans belirlemeye karar verirler. Pratik yol, bitmiş duvar gereksinimini belirtmek ve demirhanenin bunun üzerine stok tahsis etmesine izin vermektir. Bu aynı zamanda tedarikçi tekliflerini karşılaştırılabilir hale getirir çünkü her teklif aynı bitmiş geometriye göre fiyatlandırılır.
Muayene, Dokümantasyon ve Paslanmaz Kaliteler
Muayene dokümantasyonu, haddelenmiş bir halkanın doğrulanabilir olmasını sağlayan şeydir. Satın alma siparişinde kararlaştırılan düz tabanlı delik boyutuyla ASTM A388'e göre ultrasonik test, işlenmiş yüzeylerin manyetik parçacık denetimi ve duvar boyunca yapılan sertlik araştırması, sevkıyattan önce çoğu sorunu tespit eder. EN 10204 3.1 sertifikaları, izlenebilir ısı numaraları ve aynı ısı partisine ait Charpy sonuçları, bir operatörün yıllar sonra isteyebileceği kayıtlardır.
Paslanmaz kaliteler çekiç altında farklı davranır. SS316L ve benzeri östenitik çelikler, düzgün bir şekilde sertleşmek yerine yerel olarak sertleşir ve dövme sıcaklık penceresi kaçırıldığında sıcak çatlamaya eğilimlidirler. SS420 aşınma halkalarının çatlamadan sertliğe ulaşması için kontrollü soğutmaya ihtiyacı vardır. hakkındaki notlarımız paslanmaz çelik dövme nasıl üretilir bu takası daha ayrıntılı olarak ele alın.
Yuvarlanmış Bir Halka Doğru Olduğunda ve Olmadığında
Yuvarlanmış halkalar otomatik olarak doğru cevap değildir. Yaklaşık 40 mm'nin altında, geniş çaplı ve hafif bir ince duvar halkası için, plakadan veya dikişsiz borudan kesilen bir halka yeterince ucuz ve hızlı olabilir.
Şekil 4. Altı kaynak bulma kriterinde on üzerinden puan alan plaka kesim halkaya karşı özel haddelenmiş halka
Karşılaştırma, her rotayı altı kriter üzerinden on üzerinden puanlıyor; dolayısıyla poligonun şekli herhangi bir tek değerden daha önemli. Haddelenmiş halka yolu, çevresel tane akışı ve belgelenmiş azaltma oranı her ikisini de desteklediğinden, basınç sınırlama ve denetim güvenilirliğinin bulunduğu üst kısımdan dışarı doğru çekilir. Plaka kesim rotası, malzeme kullanımı ve düşük hacim maliyetinin puanlandığı sol tarafta daha güçlüdür; çünkü bir plaka, az hurdayla birkaç halka üretmek üzere iç içe geçebilir. Boyutsal tekrarlanabilirlik çoğu alıcının beklediğinden daha yakındır çünkü işlenmiş bir plaka halkası, iç kalitesi iyi olmasa bile doğrudur. Aşağıdaki kural basittir: Parça basınç içeriyorsa veya döngüsel yükleme görüyorsa, haddelenmiş halkanın parasını ödeyin ve eğer bir ara parça veya düşük hizmet flanşı ise plaka yolu savunulabilir.
Yuvarlanmış bir halka ancak arkasındaki plan kadar iyidir. Azaltma oranını, haddeleme sırasını, duvar toleransını ve ultrasonik kabul seviyesini satın alma siparişine ekleyin, ısıl işlem eğrisini isteyin ve her sertifikada ısı numarasını isteyin. Bunu yaptığınızda duvar yayılır, başarısız olan hidrostatik test ve altı haftalık kayma artık şans meselesi olmaktan çıkar.




Haberler
Hemen Bize Mesaj Gönderin!
-
Mobil Terminal
-
Hızlı Bağlantılar
Ürünler Hakkımızda Ekipman ve Kapasite Kalite Haberler Bize Ulaşın -
Ürün Kategorisi
Elektrik Gücü Enerji Dövmeleri Gemi ve Liman Makinaları Dövmeleri Madencilik ve Metalurji Dövmeleri Gıda ve Yem Makineleri Dövmeleri Petrokimya Endüstrisi Dövmeleri Kaynak İmalatı ÖZELLEŞTİRİLMİŞ PARÇALAR -
Bize Ulaşın
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Yolu, Ekonomik Kalkınma Parkı, Dafeng Bölgesi, Yancheng Şehri, Jiangsu, Çin
Telif hakkı © 2025 Yancheng ACE Machinery Co., Ltd. Tüm Hakları Saklıdır.
Çin açık kalıp dövme üreticisi
özel hassas dövme tedarikçisi