Sektör Haberleri
Ana sayfa / Haberler / Sektör Haberleri / Nikel Alaşımlı Dövmeler: Kaliteler, Proses Kontrolü, Uygulamalar ve Satın Alma Kılavuzu
 Ana sayfa / Haberler / Sektör Haberleri / Nikel Alaşımlı Dövmeler: Kaliteler, Proses Kontrolü, Uygulamalar ve Satın Alma Kılavuzu
Sektör Haberleri
Nikel Alaşımlı Dövmeler: Kaliteler, Proses Kontrolü, Uygulamalar ve Satın Alma Kılavuzu
2026-09-18
Bir tersane, altı yıl içinde iki karbon çeliğinden pervane şaftını değiştirmişti; çünkü gemi, orijinal tasarımı hiç dikkate almamış, klorür açısından zengin bir limana demir atmıştı. Nikel alaşımlı dövme olan düzeltme o zamandan beri hizmette. Alınan ders geniş çapta geçerlidir: nikel alaşımlı dövmeler korozyon ve yüksek sıcaklık sorunlarını çözer, ancak bu yalnızca kalitenin gerçek hizmet koşuluyla eşleştiği ve dövme işleminin alaşımın bütünlüğünü koruduğu durumlarda gerçekleşir. Bu makalede notlar, süreç sınırları ve sipariş vermeden önce önemli olan kontroller ele alınmaktadır.
Nikel Alaşımlı Dövmeleri Farklı Kılan Nedir?
Nikel alaşımları, yüzey merkezli kübik yapıyı stabilize eden katı çözeltide yüzde 30'dan fazla nikel içerir. Bu yapı üç pratik avantaj sağlar: kriyojenik sıcaklıklarda dayanıklılık, 500°C'nin üzerindeki faydalı dayanıklılık ve sıradan çeliği çatlatan klorürlere, sülfitlere ve asitlere karşı tolerans. Alaşım 718 gibi yağışla sertleştirilmiş kaliteler daha da ileri giderek yaşlandırma işlemiyle 1000 MPa'nın üzerinde akma dayanımı geliştirir.
Dövme, çubuktan döküm ve işlemenin taklit edemeyeceği yapısal bir fayda sağlar. Sıcak işlem döküm yapısını bozar, iç gözenekliliği kapatır ve tane akışını parça konturuyla hizalar. Dövme bir valf gövdesi veya türbin şaftı bu nedenle döngüsel basınç ve titreşim altında daha yüksek yorulma dayanımı gösterir. Kritik bileşenler için, çizimde daha ucuz bir döküm yerine dövmenin belirtilmesinin ana nedeni budur.
Yaygın Nikel Alaşım Kaliteleri ve Bunların Nasıl Seçileceği
Altı derece, endüstriyel dövme taleplerinin çoğunu kapsar. Aşağıdaki tablo her kaliteyi, tipik nikel içeriğini ve dövmecilerin genellikle bundan ürettiği bileşenleri özetlemektedir. Tam ısı için özellik değerlerini geçerli ASTM veya ASME spesifikasyonuna göre doğrulayın.
| Sınıf | Tipik Ni içeriği | Tanımlayıcı karakteristik | Ortak dövme parçalar |
|---|---|---|---|
| Alaşım 400 | %63-70 | Deniz suyuna dayanıklılık ve sıfırın altında dayanıklılık | Deniz şaftları, dümen şaftları, pompa şaftları |
| Alaşım 600 | %72 dk. | Yüksek sıcaklıkta oksidasyon direnci | Fırın ruloları, ısı eşanjörü başlıkları |
| Alaşım 625 | %58 dk | Çukurlaşma ve çatlak korozyonuna karşı dayanıklılık | Valf gövdeleri, patlama önleyici parçalar, türbin kanatları |
| Alaşım 718 | %50-55 | Yağış sertleşmesi, 1000 MPa'nın üzerinde verim | Türbin diskleri, dişli milleri, yüksek mukavemetli halkalar |
| Alaşım 825 | %38-46 | Asit direnci, özellikle sülfürik ve fosforik | Kimyasal pompa parçaları, petrol sahası bileşenleri |
| Alaşım C-276 | %57 dk | Oksitleyici ve indirgeyici asitlere karşı direnç | Reaktör iç parçaları, yıkayıcı parçaları, yüksek alaşımlı valfler |
Nikel yüzdesine göre değil hizmet ortamına göre seçim yapın. Alaşım 718, yaşlanma tepkisi nedeniyle dönen parçalara ve bağlantı elemanlarına uygundur. Alaşım 625, ekşi petrol ve gazdaki çoğu basınç sınırı parçasını kapsar. Alaşım 825 genellikle asit hizmeti için yeterlidir ve Alaşım 400 ekonomik deniz suyu seçeneğidir. Tasarımın yalnızca 625 daha fazlasına ihtiyacı olduğunda C-276'ya yükseltme, faydalı ömür eklemeden hammadde faturasını iki katından fazla artırır.
Nikel Alaşımlı Dövme Parçaların Bağıl Malzeme Maliyeti (Karbon Çelik = 1,0)
Malzeme maliyeti, alıcının gördüğü ilk rakamdır ancak resmin tamamı değildir. Grafik, en yaygın nikel alaşımlı dövme malzemeler için karbon çeliğine göre yaklaşık hammadde maliyet çarpanını göstermektedir. Alaşım 400 en ucuz nikel seçeneğidir ve maliyeti hala karbon çeliğinin üç katından fazladır. Alaşım 625 ve C-276, herhangi bir dövme işi başlamadan önce karbon çeliği taban çizgisinin yedi ila dokuz katı seviyesinde bulunur. Bu boşluk, sırf güvenli olsun diye Alloy 825'ten C-276'ya yükseltmenin neden malzeme faturasını iki katından fazla artırabileceğini açıklıyor. Ekstra maliyet, tek bir kaynak kuyusunda plansız bir kapanmayı önlediğinde haklı çıkar, ancak bunun hizmet ortamı tarafından kazanılması gerekir.
Kaliteye Karar Veren Süreç Hususlarının Oluşturulması
Nikel alaşımları karbon çeliği gibi dövülmez. Dövme sıcaklığında yüksek mukavemeti korurlar, ısıyı yavaş iletirler ve daha dar bir çalışma aralığı gerektirirler. Dövme işleminin beklenen özellikleri sağlayıp sağlamadığına üç süreç faktörü karar verir:
- Isıtma kontrolü. Çoğu nikel alaşımı 900°C ile 1200°C arasında dövülür. Bu aralığın üzerinde tane büyümesi ve başlangıçtaki erime görülür; altında iş sertleşmesi ve yüzey çatlaması meydana gelir. Fırının kalibre edilmiş termokuplları ve kayıtlı bir ıslatma eğrisi olması gerekir.
- Küçültme ve tane büyüklüğü. Her dövme geçişi, döküm yapısını kırmak ve yeniden kristalleşmeyi tetiklemek için yeterli deformasyona ihtiyaç duyar. Düşük redüksiyon, yorulma mukavemetini azaltan karışık bir tane yapısı bırakır. Dönen parçalar genellikle son tane boyutunun ASTM 4 ila 7 arasında olmasını belirtir.
- Isıl işlem. Katı çözelti kaliteleri, son dövme işleminden sonra kontrollü bir soğuma süresi gerektirir. Alaşım 718 gibi yağışla sertleştirilmiş kaliteler, 720°C civarında iki aşamalı bir yaşlandırma işlemine ihtiyaç duyar. Fırın kayıtları programın takip edildiğinin tek kanıtıdır.
- Araç teması. Nikel alaşımları yüzey ısısını hızla kaybederler, bu nedenle kalıpların önceden ısıtılması ve temas süresinin en aza indirilmesi gerekir. Çekiç enerjisi ve pres hızı, alaşım kimyası kadar önemlidir.
Bu faktörler teorik değildir. Çok soğuk dövülmüş bir flanş yırtıklara neden olabilir ve fırında aşırı eskitilmiş aynı flanş, kusursuz görünmeye devam ederken belirtilen akma dayanımının yüzde 15'ini kaybedebilir. Aynı sıcaklık disiplini yüksek alaşımlı çelikler ve nikel alaşımları için de geçerlidir; bizim rehberimiz paslanmaz çelik dövme yaygın tuzakları daha ayrıntılı olarak açıklar.
Dövme Malzemeler İçin Yüksek Sıcaklıkta Akma Dayanımı
Bu grafik, üç dövme malzeme için yüksek sıcaklıktaki tipik minimum akma mukavemetini karşılaştırır. Alaşım 718, 600°C'de bile 800 MPa'nın üzerinde kalır, bu nedenle yüksek yüklü dönen parçalar için standarttır. Alaşım 625 gücünü kademeli olarak kaybeder ancak yine de 700°C'de 400 MPa'yı aşar, bu da onu valf gövdeleri ve basınç yatakları için güçlü bir aday haline getirir. Paslanmaz 316, kayda değer bir 290 MPa ile başlar ve ardından 300°C'nin üzerine hızla düşer. 500°C'lik bir hat için paslanmaz flanş belirleyen bir tasarım mühendisinin izin verilen çok düşük bir gerilimle yaşaması gerekir; nikel alaşımlı dövme bu varsayımı değiştirir. Grafik aynı zamanda oda sıcaklığı verilerinin neden tek başına malzeme seçimini yanlış yönlendirebileceğini de gösteriyor.
Ağır Sanayide Nikel Alaşımlı Dövmelerin Kullanıldığı Yerler
Arızanın pahalı olduğu durumlarda nikel alaşımlı dövmeler belirtilir. Petrol ve gazda, dövme Alaşım 625 ve 825 valf gövdeleri, patlama önleyiciler ve kırılma kafaları, kutup sıcaklıklarından 200°C'nin üzerindeki kötü kuyulardaki basıncı tutar. Dövme yolu, dökümlerin bu görev için kabul edilmesini zorlaştıran gözeneklilik riskini ortadan kaldırır.
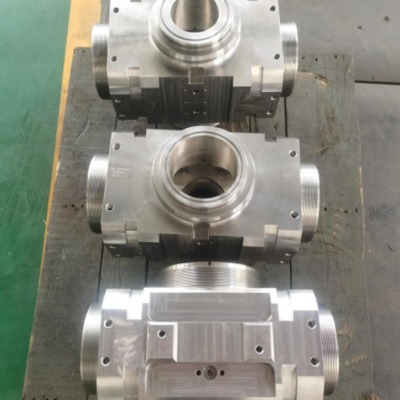 Ekşi Kuyu Hizmeti için Nikel Alaşımlı Patlama Önleyici Dövmeler Bu dövme BOP bileşeni, Alaşım 625 kaplama ve fosfat kaplamanın aşırı kuyu içi koşullar altında korozyon direnci ve güvenilir kuyu başı kapatma sağladığı yüksek basınçlı petrol ve gaz kuyularına uygundur. Ürünü Görüntüle →
Enerji üretiminde sıcaklık veya korozyonun paslanmaz sınırlarını aştığı durumlarda nikel alaşımlı dövme malzemeler kullanılır. Nükleer boru ağızlıkları, boru levhaları ve hidro türbin şaftları tipik örneklerdir. Bu parçalar yüksek bükülme gerilimi altında çalışır ve montaj sonrasında inceleme erişimi sınırlıdır.
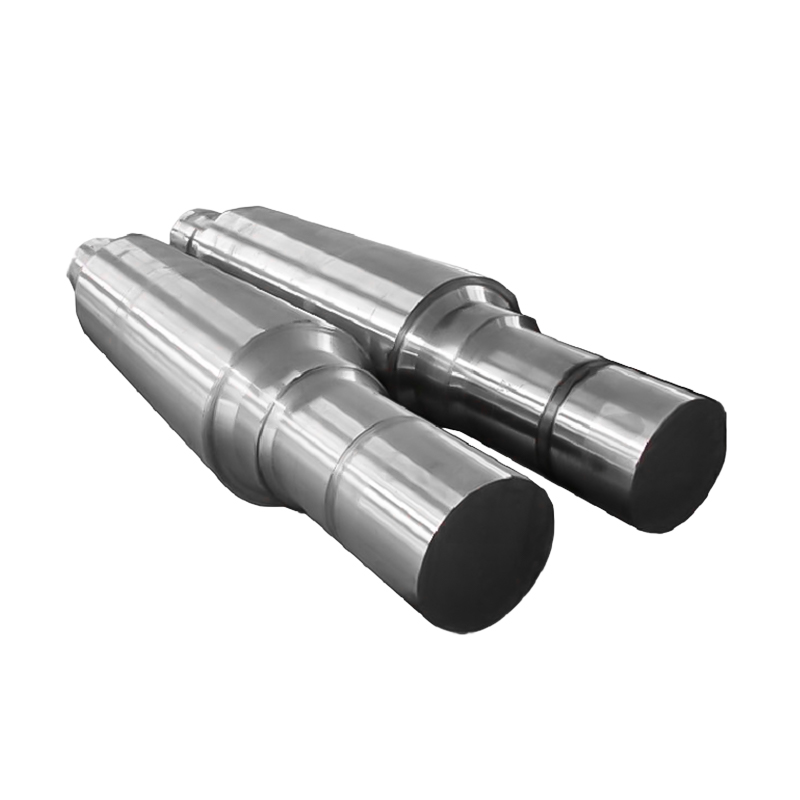 Yüksek Torklu Hizmet için Hidroelektrik Jeneratör Şaftı Dövmeleri Türbin setleri için temel transmisyon bileşeni olan bu dövme şaft, yüksek torka, yorgunluğa ve nemli koşullara dayanıklıdır. Listelenen boyutları ve malzemeleri, güvenilir uzun vadeli enerji üretimini destekler. Ürünü Görüntüle →
Denizcilik hizmetlerinde, Alloy 400 pervane şaftları ve dümen stokları, karbon çeliğinin hızla bozulduğu kirli limanlarda çukurlaşmaya karşı dayanıklıdır. Bu arada kimya fabrikaları asit hizmetinde valf kapakları, pompa gövdeleri ve reaktör bileşenleri için Alloy 825 veya C-276'yı seçiyor; Bu dövmelerin ultrasonik testi standarttır çünkü sahada kaynak onarımı zordur.
 Alaşım 625 Overlay Valve Cover Forgings for Severe Duty Üç parçalı küresel vanalar için tasarlanan, Alaşım 625 kaplamalı bu dövme vana kapağı, korozyon direncini ve maliyet etkinliğini dengeleyerek yüksek sıcaklık, yüksek basınçlı kimyasal ve petrol sahası uygulamaları için uygun hale getirir. Ürünü Görüntüle →
Dövme Kalitelerin Oda Sıcaklığında Akma Dayanımı (MPa)
Sütun grafiği, altı dövme kalitesi için tipik oda sıcaklığında akma mukavemetini karşılaştırır. Alaşım 718 yaklaşık 1035 MPa'ya ulaşır çünkü yaşlandırma işlemi, güçlendirme fazlarının ince bir dağılımını üretir. Alaşım 625, kabaca 490 MPa sağlar ve orta düzeydeki mukavemeti mükemmel korozyon direnciyle dengelediği için birçok basınçlı parça için pratik seçimdir. Düşük notlar başarısızlık değildir; düşük stresli ve kısıtlı bütçeli tasarımlara uygundurlar. Yaygın bir hata, daha yüksek akma mukavemetini daha iyi dövme kalitesiyle eşitlemektir. Gerçekte, daha yüksek mukavemet çoğu zaman daha düşük süneklik ve daha zorlu kaynak prosedürleri getirir, bu nedenle kalitenin tasarım koduna ve imalat planına uygun olması gerekir.
Nikel Alaşımlı Dövülerek Sipariş Vermeden Önce Neleri Doğrulamanız Gerekir?
Nikel alaşımlı dövme satın almak, standart bir karbon çeliği flanş sipariş etmekten daha fazla doğrulama gerektirir. Malzeme sertifikası tek başına parçanın gerekli özelliklere sahip olduğunu kanıtlamaz. Tam bir satın alma spesifikasyonu şunları kapsamalıdır:
- Malzeme izlenebilirliği. EN 10204 3.1 sertifikası, teslim edilen parçayla aynı ısıl ve ısıl işlem partisinden ısı numarasını, bileşimini ve mekanik test sonuçlarını listelemelidir.
- Tahribatsız muayene. Ultrasonik yöntemi ve kabul seviyesini belirtin. Basınçlı parçalar için 1,2 mm'lik düz tabanlı delik referansı yaygındır; bunu satın alma siparişine yazın.
- Boyutsal doğrulama. Delik eşmerkezliliği, flanş yüzeyi düzlüğü ve işleme toleransı üzerinde anlaşın, böylece işleme sonrası inceleme bir tartışmaya dönüşmez.
- Isıl işlem kayıtları. Eskitilmiş kaliteler için, yaşlandırmanın yapıldığını belirten bir beyan değil, gerçek zaman-sıcaklık tablosunu isteyin.
- Tasarım gerektirdiğinde tane boyutu. Yüksek gerilimli halkalar ve dönen bileşenler tipik olarak ASTM 4 ila 7'yi belirtir.
Sipariş verilmeden önce bu gereklilikleri belgeleyin ve evrak işleri tamamlanana kadar sahteciliği serbest bırakmayın. Hızlı bir özellik karşılaştırması, ticari ekip sahteciyle pazarlık yaparken seçim kriterlerinin görünür olmasını sağlar; Aşağıdaki tablo en çok tartışılan üç malzeme ailesini puanlıyor.
Dövme Malzemelerin Hizmet Özelliği Karşılaştırması (Puan 1-10)
Radar grafiği, Alaşım 625, paslanmaz 316 ve karbon çeliğini beş servis kriterinde birden ona kadar bir ölçekte karşılaştırıyor. Alaşım 625, korozyon direncine ve yüksek sıcaklık dayanımına hakimdir, bu nedenle valf gövdelerinde ve kuyu başı dövmelerinde çok sık görülür. Paslanmaz 316, orta dereceli korozyon direncini iyi kaynaklanabilirlik ile dengeler ancak sıcaklıkta hızla mukavemetten vazgeçer. Servis ortamı yumuşak ve tasarım stresi düşük olduğunda karbon çeliği en ucuz ve en kaynaklanabilir seçenek olmaya devam ediyor. Grafik aynı zamanda bu dengeyi de açıkça gösteriyor: performans ve maliyet verimliliği zıt yönlerde hareket ediyor. Tasarımın gözden geçirilmesi sırasında bu tür bir karşılaştırmanın kullanılması, alıcının, mühendisin ve sahtecinin aynı seçim kriterleri üzerinde anlaşmasına yardımcı olur.
Tam Prosesli Dövme Tedarikçisi Neden Riskinizi Azaltır?
Özel bir dövme atölyesi iyi bir boşluk oluşturabilir, ancak tam süreç tedarikçisi çoğu arayüz riskini ortadan kaldırır. Isıtma, dövme, halka haddeleme, ısıl işlem, işleme ve son muayene bir şirket tarafından kontrol edildiğinde, malzeme sertifikası kütükten sevkiyata kadar fiziksel parçada kalır.
Bu entegre yapı, standart dışı bileşenlerin teslim süresini kısaltır. Sahteci, birkaç satıcıyı koordine etmek yerine azaltma oranını ayarlayabilir, eskitme programını değiştirebilir ve test kuponlarını tek bir döngüde yeniden işleyebilir. Hangi süreçlerin şirket içi olduğunu sorun; Cevap genellikle kalite sorunlarının nerede saklandığını ortaya çıkarır.
ACE Machinery'nin Yancheng'deki atölyesinde 3 ton, 5 ton ve 15 tonluk elektro-hidrolik çekiçler, 1 metre ve 1,5 metre dikey halka haddeleme tesisleri, tam rekorlu ısıl işlem fırınları ve CNC işleme merkezleri faaliyet gösteriyor. Bu ekipman aralığı, tek bir kaynaktan temin edilebilecek maksimum kesit boyutunu ve halka boyutlarını belirler. Aynı tesis, şirket içi kaynaklama ve yüzey işlemeyle birleştirildiğinde, bir dizi teslim yerine bitmiş bir bileşeni teslim edebilir. Standart katalog öğeleriyle eşleşmeyen çizimler için standart dışı özel dövme hizmeti standart bir ham parça ile tamamen işlenmiş bir parça arasındaki boşluğu kapatır.


Haberler
Hemen Bize Mesaj Gönderin!
-
Mobil Terminal
-
Hızlı Bağlantılar
Ürünler Hakkımızda Ekipman ve Kapasite Kalite Haberler Bize Ulaşın -
Ürün Kategorisi
Elektrik Gücü Enerji Dövmeleri Gemi ve Liman Makinaları Dövmeleri Madencilik ve Metalurji Dövmeleri Gıda ve Yem Makineleri Dövmeleri Petrokimya Endüstrisi Dövmeleri Kaynak İmalatı ÖZELLEŞTİRİLMİŞ PARÇALAR -
Bize Ulaşın
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Yolu, Ekonomik Kalkınma Parkı, Dafeng Bölgesi, Yancheng Şehri, Jiangsu, Çin
Telif hakkı © 2025 Yancheng ACE Machinery Co., Ltd. Tüm Hakları Saklıdır.
Çin açık kalıp dövme üreticisi
özel hassas dövme tedarikçisi