Sektör Haberleri
Ana sayfa / Haberler / Sektör Haberleri / Rüzgar Türbini Dövme Pazarı: Şanziman Dövmeleri, Teknik Özellikler ve Tedarik Kılavuzu
 Ana sayfa / Haberler / Sektör Haberleri / Rüzgar Türbini Dövme Pazarı: Şanziman Dövmeleri, Teknik Özellikler ve Tedarik Kılavuzu
Sektör Haberleri
Rüzgar Türbini Dövme Pazarı: Şanziman Dövmeleri, Teknik Özellikler ve Tedarik Kılavuzu
2026-10-15
Bir kasa üreticisinin 6 MW'lık açık deniz platformundan sipariş aldığı, sonrasında hiçbir tedarikçinin 14 haftalık bir süre içinde 1,5 m'lik bir halka halkasının 18CrNiMo7-6'da yuvarlanamayacağı öğreniliyor. Türbin siparişi hiçbir zaman risk olmadı. Dövme öyleydi. Rüzgar türbini dövme bölümleri değişken aralıklarla temiz enerjiye yönelik ana talebe yöneliktir. Büyük, ısıl işlem görmüş, ultrasonik olarak test edilmiş, programlanmış ve spesifikasyona göre üretilip üretilemeyendir.
Bu kılavuz, pazarın ne satın alma süresi, kapasitenin nerede sıkıştığı ve hangi teknik kontrollerin kabul edilebilir bir dövmeyi pahalı bir iskartadan ayırdığını ortaya koyuyor.
Piyasa Aslında Ne Alır?
Modern bir türbinin dövülmüş içeriği dört parçaya bölündü:
- Şanzıman iç parçaları: gezegen zırhları, gezegen bilezikleri, güneş bilezikleri, halka bilezikler ve ara miller.
- Ana yedek organları: dövme ana miller, kaplin bilezikleri ve rulman yatakları.
- Kule ve sapma sistemi: dövme kule çeşitleri, sapma ve eğimli yatak halkaları ve döner halkalar.
- Motor kaportası yapısı: göbek bileşenleri, fren diskleri ve yüksek yük bağlantı elemanları.
Bu parçaların oluşumu nedeniyle döküm yerine bölünür: tane dağılımı yük yolu takip eder, döngüsel tork sürekli yorulma verimi daha öngörülebilirdir ve iç kusurlar ultrasonik testlerle boyutlandırılabilir. Bu son nokta ticaridir, akademik değil. Kabul edilemeyen parmak izinin göstergesine sahip bir döküm, genellikle değerin büyük bir kısmı zaten eklendikten sonra, işleme sürecinin sonları hurdaya çıkarılır.
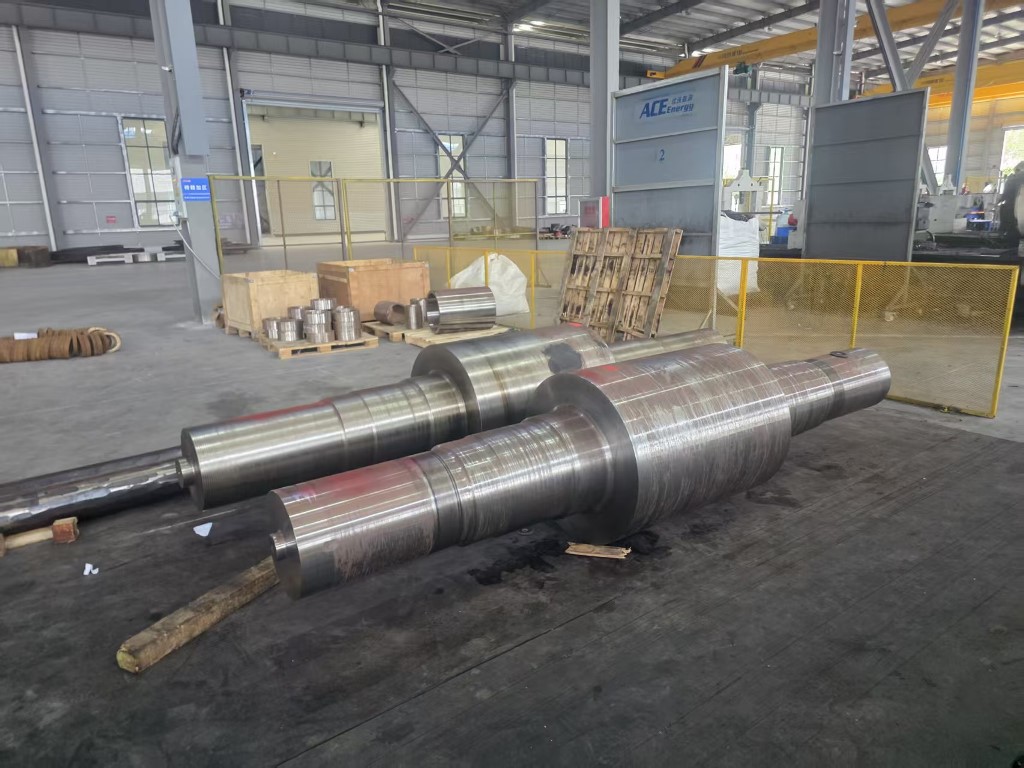 3MW–10MW Rüzgar Türbini Planet Taşıyıcı Dövme Parçaları 3–10 MW rüzgar dişlileri için 18CrNiMo7-6/42CrMo4 seçenekleri ve ağır yük yolları için UT, PT, MPI testleri ile dövme planet taşıyıcıları. Ürün Görüntüle →
Dövmeler Neden Büyüyor?
Nominal güç, rotor çapına göre dik bir şekilde ölçeklenir ve tork, süpürme alanı ve parçacıkları parçalara göre ölçeklenir. Sonuç olarak, Pratik 3 MW'lık bir dişli kutusu ile 10 MW'lık bir dişli kutuların farklı şekillerde üç kat farklılık göstermemesidir. Halka çapı, duvar sıcaklığı ve tek parça ağırlığı açısından çok daha büyük bir faktör değişimi gösterirler. Bir zamanlar rutin bir tonun altında olan gezegen taşıyıcıları artık açık deniz platformlarında olarak iki ila üç tonu aşıyor.
Daha büyük dövme parçalar aynı ve üç sınıra baskı yapıyor:
- Üzülebilecek veya çekilebilecek kesiti kapatan külçe ve kütük boyutu.
- Çekiç tonaji veya pres kapasitesi olarak ifade edilen mevcut dövme enerjisi.
- Ağır bir bölümün duvar boyunca ilerlemeye ulaşıp ulaşamayacağına karar veren fırın boyutları ve söndürme tekdüzeliği.
Bu sınırlardan herhangi biri aşıldığında, arz ya talebi reddeder ya da daha yüksek yeniden işleme riskiyle daha uzun bir teslim süresi teklif eder. Her iki yanıt da alıcı için faydalı bilgilerdir.
Kabule Karar Veren Özellikler
Rüzgar dişli kutusu dövmeleri genellikle 42CrMo4, 34CrNiMo6, 18CrNiMo7-6 veya 20MnCr5 gibi alaşımlı çeliklerde belirtilir. Kalite önemlidir, ancak dövme miktarı sonra ne olacağı daha önemlidir.
Mekanik özellikler ve ısıl işlem
Su verme ve temperleme, sementasyon ve nitrürleme yolları çok farklı verim profilleri ve çekirdek tokluğu üretir. Yüzey yorulma direnci için sertleştirilmiş bir halka dişli kutusu, kontak gerilimi ve distorsiyon toleransları yeniden hesaplanmadan indüksiyonla sertleştirilmiş eşdeğeriyle değiştirilemez.
Tahribatsız muayene
İşlenmiş yüzeylerdeki manyetik parçalar veya boya penetrant muayenesi ile diş kutusu ve ana kalıpları için kararlaştırılan şiddet seviyelerine yönelik ultrasonik testler standarttır. Kabil kriterleri çizime aittir. Bu parçalar için tekrarlanabilir ultrasonik rapor üretilemeyen bir tedarikçi dikkate alınmamalıdır.
Boyut ve işleme toleransları
Tek parça ağırlığı, çizim toleransı ve son işleme için kalan malzeme tüm tahrik maliyetlerini karşılar. 1,5 m'lik bir halka üzerinde 6 mm'lik bir pay, her ikisi de teknik olarak kabul edilebilir olsa bile, ticari olarak 12 mm'lik bir paydan farklıdır.
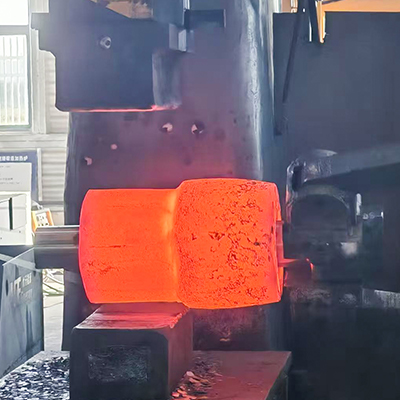 5MW–10MW Rüzgar Türbini Planet Dişli Dövülerek 5–10 MW rüzgar çarkları çalıştırmak için 0 UT/PT/MPI denetimli 18CrNiMo7-6 veya 42CrMo4 kullanan özel 1.–3. aşama gezegen dişlileri dövmeleri. Ürün Görüntüle →
Bir Bakışta Tipik Rüzgar Aktarma Organı Dövme Parçaları
| Bileşen | Tipik Malzeme | Rota oluşturma | Anahtar muayenesi |
|---|---|---|---|
| Gezegen taşıyıcısı | 42CrMo4, 34CrNiMo6 | Açık kalıpta dövme, zengin ve çizilmiş | Ultrasonik test, mekanik test, boyutlar |
| Halka zinciri | 18CrNiMo7-6, 42CrMo4 | Halka haddeleme, ardından işleme | Ultrasonik test, kasa derinliği, ısıl işlemin ardından bozulma |
| Güneş yıldızları ve gezegen yıldızları | 18CrNiMo7-6, 20MnCr5 | Açık kalıpta dövme veya kırma, ardından azma | Kasa derinliği, profil, ultrasonik test |
| Ana mil | 34CrNiMo6, 42CrMo4 | Açık kalıpta dövme, ağır mutluluk | Ultrasonik test, mekanik özellikler, eş merkezlilik |
| Kule bisikleti | S355NL, 42CrMo4 | Halka haddeleme | Ultrasonik test, düzlük, delik konumu |
| Yaw ve pitch yuvarlak halkaları | 42CrMo4 ve rulman çeliği çeşitleri | Halka haddeleme | Ultrasonik test, sürgün, yuvarlanma yolu toleransı |
Ring Haddeleme Kapasitesi kapsamlı olarak Gerçek Kısıtlamadır
Halka aralıkları, kule aralıkları ve yatak halkaları, açık kalıpta dövme yerine radyal eksenel halka haddeleme yoluyla üretilir, çünkü haddeleme, plakadan işlenen veya birtan kesilen bir parçaya göre blok çember gerilimine çok daha iyi direnç gösteren bir tane tane elde edilir.
Halka haddeleme kapasitesi ölçülebilir sınırlamalarla sağlamak:
- Maksimum dış çap, orta filtreler için genellikle 1 ila 1,5 m arasında ve bunun ötesinde çok daha küçük bir servis odası vardır.
- Bir daire kutusu halka halkalarının tek bir yuvarlanıp yuvarlanamayacağı maksimum halka şeklinde ve duvar boyunca uzanır.
- Minimum delik çapı ve et kalınlığı oranı; bunun yerine düştüğünde bileziğin yuvarlanma sırasında stabilitesini sağlar.
Teklifleri karşılaştırın bir cihaz bu üç rakamı belirtilen şekilde talepte bulunur. Sorunların bir teklifleri genellikle taşeronlara verilen bir tekliftir ve tedarik zincirinin bir katmanının parçalanıp izlenebilirliğin bozulabileceği başka bir nokta oluşur.
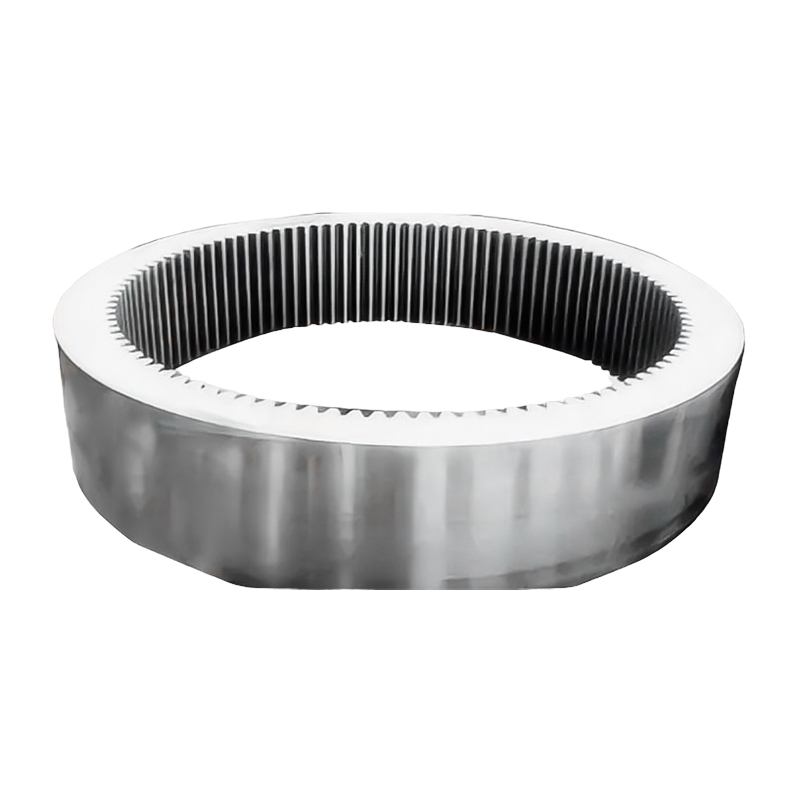 5MW–10MW Rüzgar Türbini Halka Dişli Dövmeleri Halka zinciri forgings for 5–10 MW wind planetary systems, ring-rolled and carburized-quenched with precision-ground teeth for high-power loads. Ürün Görüntüle →
Sipariş Vermeden Önce Neleri Doğrulamanız Gerekir mi?
- Çekiç veya pres tonajı belirtilen, parça ağırlığına ve zarfına uygun dövme enerjisi.
- İlgili kesitin çalıştırılması için belgelenmiş yük yenilemelerine ve söndürmeye uygun ısıl işlem fırınları.
- Nitelikli operatörler ve referans blokları ile kurum içi ultrasonik ve yüzey muayenesi.
- Taşeronluk işlemleri de dahil olmak üzere, ısı numarasından bitmiş parçaya kadar izlenebilirlik.
- Kaba dövme yerine bitmiş parçaların işleme kapasitesi.
- Genel bir broşür değil, karşılaştırılabilir bir projeden alınan ilk makale dokümantasyonu.
- Yalnızca dövme maliyeti değil, ısıl işlem ve testler içeren teslim süresi.
- İlk ısı eritilmeden önce kararlaştırılan, yeniden işleme ve uygunluksuzluk konusunda mutabakata varılan ticari şartlar.
Maliyet ve Riskin Yoğunlaştığı Yer
Isıl işlemi, büyük dişli kutusu dövme parçalarındaki en yaygın donanıma sahiptir. Su verme çatlaması, yetersiz kasa derinliği, aşırı distorsiyon ve büyük bir halka çember değişiminin genel olarak, malzeme ve işleme maliyetinin büyük bir kısmı taahhüt değişimi sonra ortaya çıkar. Distorsiyon özellikle halka dişlilerinde pahalıdır çünkü parçanın ısıl işleminden sonra yeniden çalıştırılması gerekir ve ödemenin daha sonra bilgisayarların yerine önceden planlanması gerekir. İnceleniyor metal ısıl bakım temelleri Bir tedarikçiyle görüşme, sürecin anlaşılıp anlaşılmadığını veya yalnızca talep parçalarının alınmadığını testin hızlı bir şekilde birleştirilmesi.
Test etmek ikinci birleştirme noktasıdır. İki tonluk bir gezegen taşıyıcının ultrasonik muayenesi zaman alır, kalifiye bir operatör gerektirir ve müşteri mühendislik ekibinin yıllar sonra denetleyebileceği bir kayıt üretir. Denetim bir formalite olarak ele alan olayları, kalite sorunları yerine dağıtım sorunları olarak görünmeye görünürler, bu da bunların teklifleri sırasında tespitleri zorlaştırır.
ACE Grubu Rüzgar Şanziman Programlarını Nasıl Destekliyor?
ACE Grubu dövme, ısıl işlem, hassas işleme, yapısal yapılar ve ağır hizmet tipi boyamayı kapsayan entegre bir ağır üretim zincirini yürütmektedir ve aralıklı rüzgar, hidro ve nükleer uygulamalara yönelik enerji üretimi dövme koruması içeren bir ürün yelpazesine sahiptir. Ana üretim modeli Jiangsu ACE Enerji Teknolojisi, Kasım 2025'te 50.018 metrekareden fazla inşaat alanına sahip 55 dönümlük bir alanda üretime başladı.
Rüzgar kutusu işiyle ilgili tesisler arasında 3 ton, 5 ton ve 15 tonluk elektro hidrolik çekiçler, 1 m ve 1,5 m dikey halkalı haddeleme makineleri, gaz yakıtlı ısıtma fırınları, ısıl dirençli işlem fırınları, söndürme tankları, indüksiyon sertleştirme ısıtma ve işleme merkezleri bulunmaktadır. Rüzgar uygulamalarına yönelik ürün yelpazesinde, standart olmayan özel dövme parçalar ve işlenmiş kesilmiş parçalar yanı planet dişlileri, birinci, ikinci ve üçüncü kademe planet dişlileri, güneş dişlileri ve birinci ve ikinci kademe halka dişlileri de dahil olmak üzere 3 MW ila 10 MW arası kutu aralıkları kapsanmaktadır.
Rüzgar türbini dövme piyasası toplam kapasite çekmiyor. Tahmin edilebilir bir programa göre teslim edilen büyük, ısıl işlem görmüş, test edilmiş parçalar için kapasite yetersizdir. Siparişi kaybetmeden önce halka haddeleme limitlerini, ısıl işlem devamlılığını ve denetim kapsamını onaylayan alıcılar gecikme riskinin çoğundan kaçınır ve yeniden işleme ve hızlandırılmış navlun orijinal fiyat teklifinde hiçbir zaman görünmediğinden genellikle bunun için de daha az öderler.
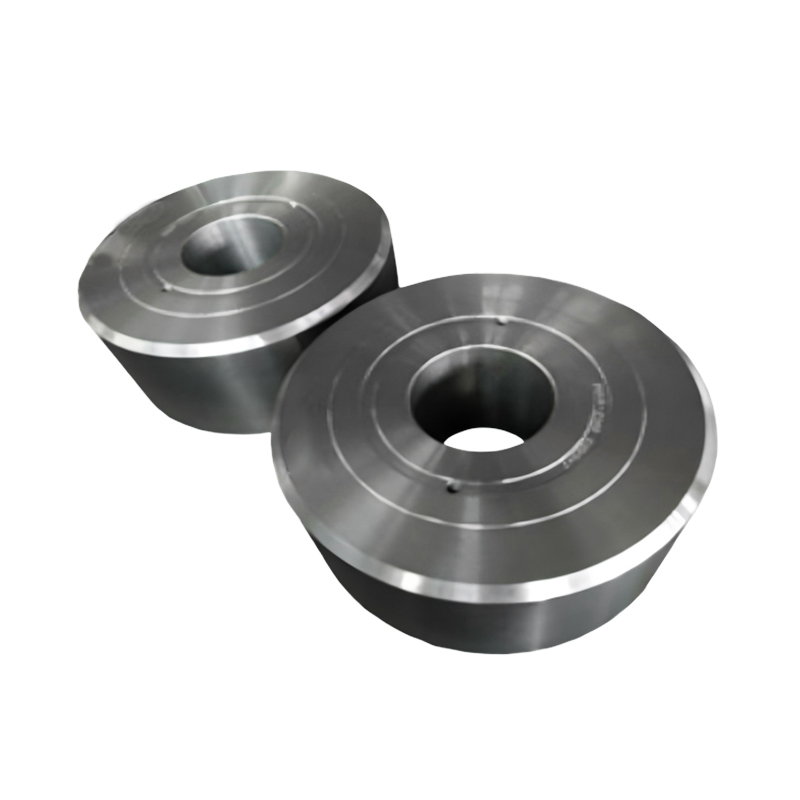

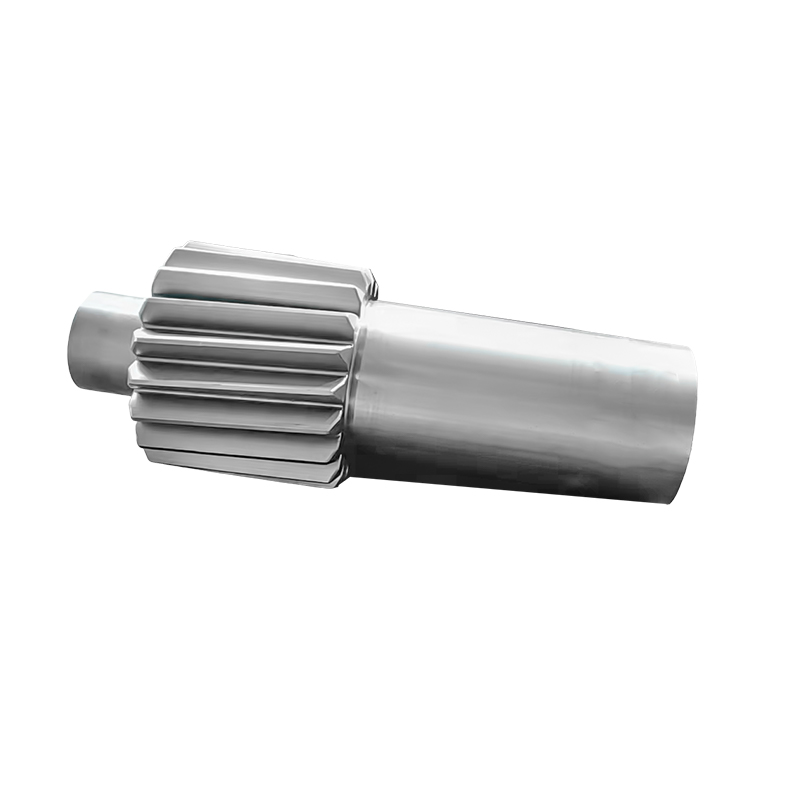


Haberler
Hemen Bize Mesaj Gönderin!
-
Mobil Terminal
-
Hızlı Bağlantılar
Ürünler Hakkımızda Ekipman ve Kapasite Kalite Haberler Bize Ulaşın -
Ürün Kategorisi
Elektrik Gücü Enerji Dövmeleri Gemi ve Liman Makinaları Dövmeleri Madencilik ve Metalurji Dövmeleri Gıda ve Yem Makineleri Dövmeleri Petrokimya Endüstrisi Dövmeleri Kaynak İmalatı ÖZELLEŞTİRİLMİŞ PARÇALAR -
Bize Ulaşın
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Yolu, Ekonomik Kalkınma Parkı, Dafeng Bölgesi, Yancheng Şehri, Jiangsu, Çin
Telif hakkı © 2025 Yancheng ACE Machinery Co., Ltd. Tüm Hakları Saklıdır.
Çin açık kalıp dövme üreticisi
özel hassas dövme tedarikçisi